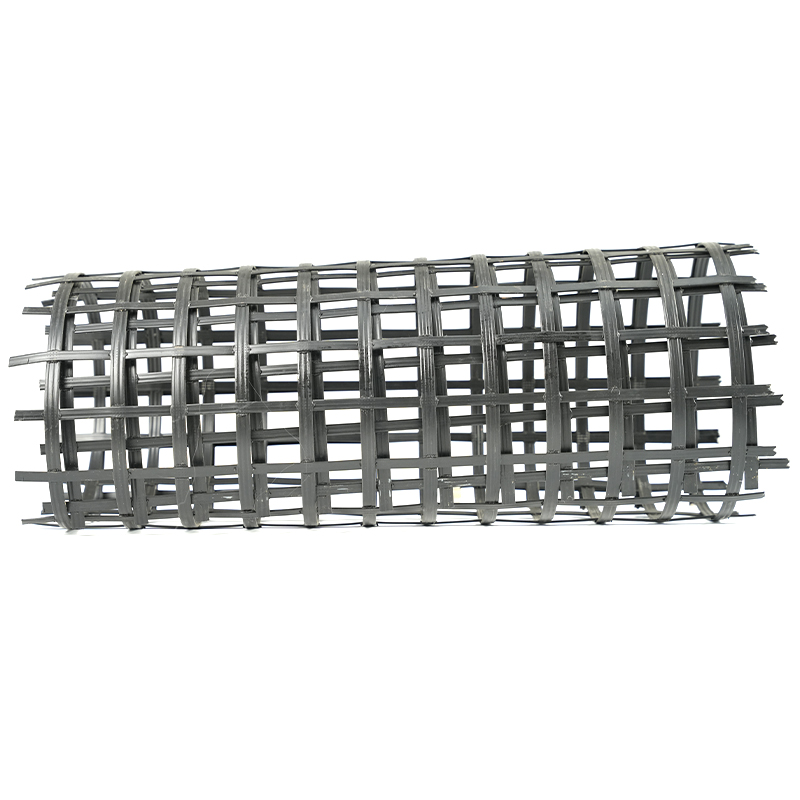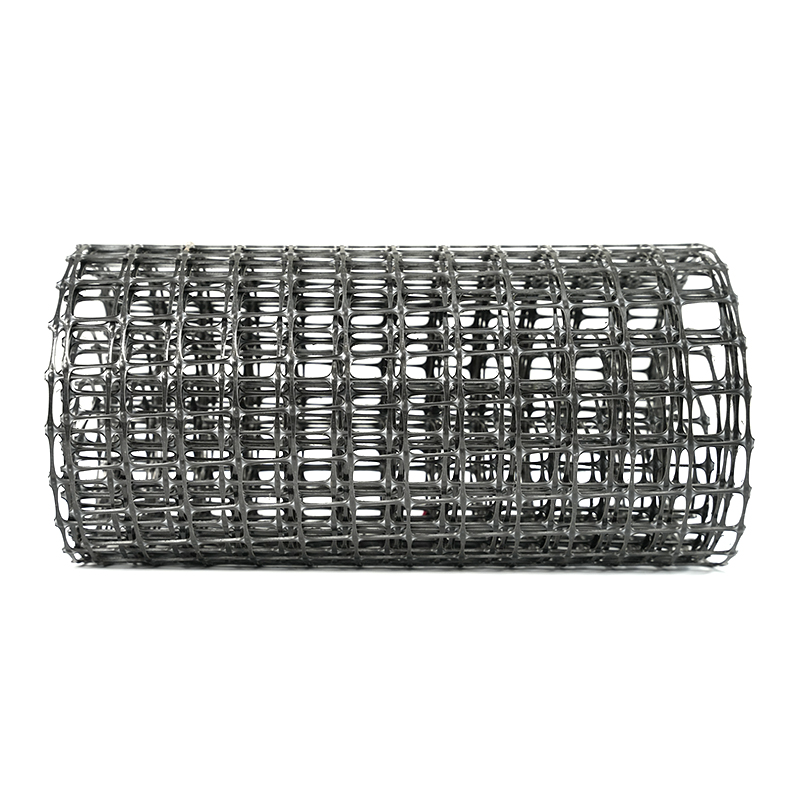

একজন প্রোডাকশন ম্যানেজার সম্প্রতি একটি সমস্যা নিয়ে আমাদের ইঞ্জিনিয়ারিং টিমের সাথে যোগাযোগ করেছেন: দুই সপ্তাহের জিওগ্রিড আউটপুট ভিজ্যুয়াল পরিদর্শন পাস করেছে, তবুও ল্যাবরেটরি টেনসিল পরীক্ষাগুলি প্রত্যয়িত স্পেসিফিকেশনের 15-20% নীচে চলে যাচ্ছে। একটি প্যারামিটার ব্যতীত রেসিপিটিতে কিছুই পরিবর্তিত হয়নি — শক্তি খরচ কমাতে এক্সট্রুডার ব্যারেল তাপমাত্রা 8 ডিগ্রি সেলসিয়াস কমানো হয়েছিল। সেই ছোট সামঞ্জস্য পলিমারের অভ্যন্তরীণ কাঠামোকে পুনরায় আকার দিতে এবং সেই সময়ের মধ্যে উত্পাদিত প্রতিটি রোলের চূড়ান্ত প্রসার্য শক্তি কমানোর জন্য যথেষ্ট ছিল।
এক্সট্রুশন তাপমাত্রা কীভাবে ভৌগোলিক প্রসার্য শক্তিকে প্রভাবিত করে তার সংক্ষিপ্ত উত্তর হল: এক্সট্রুশন তাপমাত্রা প্রক্রিয়াকরণের সময় আণবিক অভিযোজন, স্ফটিকতা এবং তাপীয় অবক্ষয় নিয়ন্ত্রণ করে, তাই এটি শক্তির জন্য সিলিং সেট করে যে পরবর্তী প্রসারিত এবং শীতলতা উপাদানের মধ্যে লক করতে পারে। এই নিবন্ধটি ব্যাখ্যা করে যে কেন সেই প্রভাবটি ঘটে, সাধারণ রেজিনের জন্য কোন তাপমাত্রার ব্যাপ্তিগুলি ব্যবহারিক এবং প্রসার্য শক্তি অনুমানযোগ্য রাখার জন্য কী উত্পাদন দলগুলিকে পর্যবেক্ষণ করা উচিত।
কেন এক্সট্রুশন তাপমাত্রা জিওগ্রিড উৎপাদনে মনোযোগের দাবি রাখে
জিওগ্রিড প্রসার্য শক্তি একা প্রসারিত পর্যায়ে তৈরি হয় না; এটি মূলত এক্সট্রুড শীটের গুণমান দ্বারা পূর্বনির্ধারিত। এক্সট্রুশনের সময়, পলিমার গলিত তাপ শক্তি পায় যা নির্ধারণ করে যে রজন কতটা সম্পূর্ণরূপে গলে যায়, কতটা স্থিরভাবে এটি ডাইয়ের মধ্য দিয়ে প্রবাহিত হয় এবং কীভাবে উপাদানটি অনুসরণকারী ড্রয়িং অপারেশনে সাড়া দেয়।
উপসংহারটি প্রথমে আসে: যদি এক্সট্রুশন তাপমাত্রা ভুল হয়, তবে কোন পরিমাণ প্রসারিত করা হারানো শক্তি পুনরুদ্ধার করে না। যখন গলে যাওয়া খুব ঠান্ডা হয়, তখন পলিমার সম্পূর্ণ একজাতীয় প্রবাহের অবস্থায় পৌঁছায় না, গলিত স্ফটিক অবশিষ্টাংশগুলি দুর্বল বিন্দু হিসাবে কাজ করে। যখন গলে খুব গরম হয়, তাপীয় অবক্ষয় দীর্ঘ আণবিক শিকল ভাঙতে শুরু করে। উভয় প্রভাব উপাদানের অভিযোজন সম্ভাব্যতা হ্রাস করে এবং প্রসার্য পরীক্ষায় নিম্ন শিখর লোড এবং বিরতিতে উচ্চতর প্রসারণ হিসাবে প্রদর্শিত হয়।
তাপমাত্রা স্থিতিশীলতা সেট মান হিসাবে অনেক গুরুত্বপূর্ণ. একটি সু-পরিকল্পিত অক্ষীয় প্রসার্য জিওগ্রিড প্রোডাকশন লাইন ব্যারেল এবং ডাই বরাবর বিভিন্ন অঞ্চলে গলিত তাপমাত্রা নিরীক্ষণ করে, কারণ একটি অভিন্ন তাপীয় প্রোফাইল সামঞ্জস্যপূর্ণ পাঁজরের জ্যামিতি এবং সংযোগের দক্ষতার পূর্বশর্ত।
 মেল্ট টেম্পারেচার মনিটরিং সহ ইউনিএক্সিয়াল টেনসাইল জিওগ্রিড প্রোডাকশন লাইন এই প্রোডাকশন লাইনটি থার্মাল প্রোফাইল কন্ট্রোলের উপর দৃষ্টি নিবদ্ধ করা প্রকিউরমেন্ট টিমের জন্য হাইলাইট করা হয়েছে। এর মাল্টি-জোন তাপমাত্রা পর্যবেক্ষণ সুসংগত পাঁজরের জ্যামিতি এবং সংযোগের দক্ষতা নিশ্চিত করে, কাছাকাছি আলোচনায় উত্থাপিত তাপমাত্রার স্থিতিশীলতার উদ্বেগগুলিকে সরাসরি সম্বোধন করে। পণ্য দেখুন →
প্রসারিত করার আগে তাপমাত্রা কীভাবে পলিমার আচরণ পরিবর্তন করে
পলিপ্রোপিলিন (পিপি) এবং উচ্চ-ঘনত্বের পলিথিন (এইচডিপিই) এক্সট্রুড জিওগ্রিডগুলিতে সবচেয়ে সাধারণ রেজিন। উভয়ই আধা-ক্রিস্টালাইন, এবং এক্সট্রুশন তাপমাত্রায় তাদের প্রতিক্রিয়া সমাপ্ত পণ্যগুলিতে দেখা শক্তির বৈচিত্র্যের বেশিরভাগ ব্যাখ্যা করে।
স্ফটিকতা এবং আণবিক ওরিয়েন্টেশন
যখন গলিত শীট ডাই ছেড়ে যায়, পলিমার চেইনগুলি স্ফটিক ডোমেনে সংগঠিত হতে শুরু করে। এই ডোমেনের আকার এবং বন্টন উপাদানে কতটা তাপ থাকে তার উপর নির্ভর করে। এক্সট্রুশন তাপমাত্রা খুব কম হলে, অসম্পূর্ণভাবে গলিত অঞ্চলগুলি বেঁচে থাকে এবং স্ট্রেচিংয়ের সময় স্ট্রেস ঘনত্বের পয়েন্টে পরিণত হয়। যদি এটি খুব বেশি হয়, তবে চেইনগুলি খুব বেশি সময় শিথিল থাকে এবং একটি উচ্চ-টেনসিল জিওগ্রিডের জন্য প্রয়োজনীয় প্রান্তিককরণকে প্রতিরোধ করে। অভিযোজন হারানো অনুদৈর্ঘ্য এবং অনুপ্রস্থ উভয় দিক থেকে সরাসরি নিম্ন প্রসার্য শক্তি হিসাবে প্রদর্শিত হয়।
মেল্ট ফ্লো এবং ডাই প্রেসার
তাপমাত্রা বৃদ্ধির সাথে সাথে গলিত সান্দ্রতা হ্রাস পায়। উচ্চতর গলিত তাপমাত্রা ডাই প্রেসার কমায় এবং আরও তরল শীট তৈরি করে যা আঁকতে সহজ - একটি বিন্দু পর্যন্ত। সেই বিন্দুর বাইরে, শীটটি মাত্রিক স্থিতিশীলতা হারায়, ঝুলে যায় এবং বেধের বৈচিত্র্য বিকাশ করে। নিম্ন তাপমাত্রা সান্দ্রতা এবং ডাই প্রেসার বাড়ায়, যা প্রবাহের চিহ্ন, প্রান্তের লহর এবং স্থানীয় চাপের ঘনত্ব তৈরি করতে পারে। যেহেতু একটি টানা জিওগ্রিডের চূড়ান্ত শক্তি পাঁজরে ওরিয়েন্টেড আণবিক চেইন দ্বারা বাহিত হয়, তাই বহিষ্কৃত শীটে যেকোন বিরতি লোডের অধীনে একটি দুর্বল বিন্দুতে পরিণত হয়। যে কারণে তাপমাত্রা নিয়ন্ত্রণ ঘনিষ্ঠভাবে আবদ্ধ অনুদৈর্ঘ্য প্রসারিত প্রক্রিয়ার সময় অভিন্ন গরম এবং এক্সট্রুশন .
সাধারণ রেজিনের জন্য প্রস্তাবিত এক্সট্রুশন তাপমাত্রা পরিসীমা
নীচের সারণীতে সাধারণ জিওগ্রিড রেজিনের জন্য সাধারণ ব্যারেল এবং ডাই তাপমাত্রার উইন্ডোগুলি তালিকাভুক্ত করা হয়েছে। তারা শুরু বিন্দু, পরম মান নয়; সঠিক পরিসীমা রজন গ্রেড, সংযোজন প্যাকেজ, লাইনের গতি এবং শীটের বেধের উপর নির্ভর করে।
| রজন | ব্যারেল তাপমাত্রা (°সে) | ডাই টেম্পারেচার (°সে) | প্রসার্য শক্তির উপর পর্যবেক্ষণ করা প্রভাব |
|---|---|---|---|
| পিপি হোমোপলিমার | 200-230 | 210-225 | 215-225 ডিগ্রি সেলসিয়াসের কাছাকাছি সর্বোত্তম শক্তি; 195°C এর নিচে বা 245°C এর উপরে পরিষ্কার পতন |
| এইচডিপিই | 180-210 | 185-200 | 190-205 ডিগ্রি সেলসিয়াসে সেরা অভিযোজন; অতিরিক্ত গরম আণবিক ওজন কমায় |
| পিইটি (প্রলিপ্ত বা ফাইবারগ্লাস-রিইনফোর্সড জিওগ্রিড রজন) | 260-290 | 270-285 | সরু জানালা; কম এবং অতিরিক্ত তাপমাত্রা উভয়ই ভঙ্গুরতা বাড়ায় |
PET নির্দিষ্ট প্রলিপ্ত বা ফাইবারগ্লাস-রিইনফোর্সড জিওগ্রিড প্রক্রিয়ায় উপস্থিত হয় এবং এর তাপমাত্রার উইন্ডোটি লক্ষণীয়ভাবে সংকীর্ণ। সুনির্দিষ্ট নিয়ন্ত্রণ সেখানে আরও বেশি গুরুত্বপূর্ণ, কারণ সর্বাধিক এবং গ্রহণযোগ্য প্রসার্য শক্তির মধ্যে পার্থক্য 10 ডিগ্রি সেলসিয়াসের কম হতে পারে।
প্রক্রিয়া উইন্ডো: তাপমাত্রা বিচ্যুত হলে কী ঘটে
এক্সট্রুশন তাপমাত্রা এবং চূড়ান্ত জিওগ্রিড প্রসার্য শক্তির মধ্যে সম্পর্ক একটি শীর্ষ বক্ররেখা অনুসরণ করে। নীচের চার্টটি একটি পলিপ্রোপিলিন ইউনিএক্সিয়াল জিওগ্রিডের জন্য একটি প্রতিনিধি প্যাটার্ন দেখায়, যা টেস্ট সিরিজে অর্জিত সর্বাধিক শক্তির শতাংশ হিসাবে প্রকাশ করা হয়েছে।
এক্সট্রুশন তাপমাত্রা জুড়ে একটি পিপি ইউনিক্সিয়াল জিওগ্রিডের প্রতিনিধি প্রসার্য শক্তি প্রতিক্রিয়া।
সর্বোত্তম উইন্ডোর নীচের প্রান্তের নীচে, শীটটি কম-গলিত। এটি পৃষ্ঠের রুক্ষতা, উন্নত ডাই প্রেসার এবং মাঝে মাঝে ড্র অনুরণন হিসাবে প্রদর্শিত হয় - শীট পুরুত্বের একটি অস্থির দোলন যা পর্যায়ক্রমে ঘন এবং পাতলা তির্যক পাঁজর তৈরি করে। যন্ত্র-দিক প্রসার্য শক্তি রোল থেকে রোল পর্যন্ত 20% বা তার বেশি ওঠানামা করতে পারে।
সর্বোত্তম উইন্ডোর উপরে, তাপীয় অবক্ষয় প্রাধান্য পায়। চেইন ছিদ্র গড় আণবিক ওজন হ্রাস করে। শীটটি দেখতে মসৃণ এবং চকচকে হতে পারে, কিন্তু প্রসার্য শক্তি এবং ক্রীপ প্রতিরোধ ক্ষমতা উভয়ই হ্রাস পায়, জংশন পয়েন্টগুলি আরও ভঙ্গুর হয়ে যায় এবং দীর্ঘমেয়াদী ডিজাইনের শক্তি — যে মান ইঞ্জিনিয়াররা দেয়াল এবং ঢালের জন্য ব্যবহার করেন — স্বল্পমেয়াদী সর্বোচ্চ শক্তির চেয়ে দ্রুত হ্রাস পায়৷
 দ্বিমুখী জিওগ্রিড উত্পাদন লাইন অনুদৈর্ঘ্য এবং ট্রান্সভার্স স্ট্রেচিং সমন্বিত প্রসার্য শক্তিতে তাপীয় প্রভাবগুলির তুলনা করার সময় এই সরঞ্জামটি প্রাসঙ্গিক। এতে একটি পাঞ্চিং প্রেস, মাল্টি-রোল স্ট্রেচিং, এবং হিট এক্সচেঞ্জার সহ একটি ট্রান্সভার্স স্ট্রেচিং ওভেন রয়েছে, প্রক্রিয়াকরণের অবস্থা কীভাবে পিপি এবং এইচডিপিই জিওগ্রিড পারফরম্যান্সকে প্রভাবিত করে তার আলোচনাকে সমর্থন করে। পণ্য দেখুন →
এক নজরে শক্তির পরিণতি
নীচের বার চার্টটি নিম্ন-তাপমাত্রা, সর্বোত্তম, এবং অতিরিক্ত-তাপমাত্রা এক্সট্রুশন থেকে উত্পাদিত পিপি এবং এইচডিপিই জিওগ্রিডগুলির সাধারণ প্রসার্য শক্তি ধরে রাখার তুলনা করে।
আপেক্ষিক প্রসার্য শক্তি ধারণ, সর্বোত্তম তাপমাত্রা 100% সেট সহ।
দৈনিক উৎপাদনের জন্য দুটি উপসংহার গুরুত্বপূর্ণ। প্রথমত, নিম্ন-তাপমাত্রার শাস্তি সাধারণত PP-এর জন্য অতিরিক্ত-তাপমাত্রার জরিমানা থেকে বড়, যে কারণে শক্তি-সঞ্চয় সমন্বয়গুলি ঝুঁকিপূর্ণ। দ্বিতীয়ত, উভয় পলিমারই চরম শক্তি হারায়, কিন্তু বিভিন্ন কারণে: একটি অসম্পূর্ণ গলিত হওয়ার কারণে, অন্যটি আণবিক অবক্ষয় থেকে।
| অবস্থা | প্রসার্য শক্তি | বিরতিতে প্রসারিত | সাধারণ উত্পাদন লক্ষণ |
|---|---|---|---|
| কম তাপমাত্রাerature | কমানো হয়েছে 15-30% | প্রায়ই বেড়েছে | উচ্চ ডাই চাপ, রুক্ষ প্রান্ত, প্রবাহের চিহ্ন |
| সর্বোত্তম range | রজন জন্য সর্বোচ্চ | স্পেসিফিকেশন পূরণ করে | স্থিতিশীল শীট, অভিন্ন অ্যাপারচার, স্থির লাইন গতি |
| অতিরিক্ত তাপমাত্রাerature | কমানো হয়েছে 10-25% | হ্রাস, ভঙ্গুর আচরণ | ডাই ড্রুল, সামান্য বিবর্ণতা, উচ্চ অতিরিক্ত ধোঁয়া |
যেহেতু লক্ষণগুলি কাঁচা-মালের ভিন্নতার সাথে ওভারল্যাপ করতে পারে, কারণগুলিকে আলাদা করার নির্ভরযোগ্য উপায় হল প্রতিটি উত্পাদন লটের জন্য গলিত তাপমাত্রা রেকর্ড করা এবং প্রসার্য পরীক্ষার ফলাফলের সাথে তুলনা করা। এটি একটি আদর্শ অনুশীলন একটি অক্ষীয় প্রসার্য জিওগ্রিড উত্পাদন লাইনে পণ্যের মান নিয়ন্ত্রণ , এবং এটি গ্রাহকের অভিযোগ হওয়ার অনেক আগেই তাপমাত্রার প্রবাহকে ধরে ফেলে।
উত্পাদন এবং সংগ্রহ দলগুলির জন্য ব্যবহারিক ব্যবস্থা
এক্সট্রুশন-ড্রয়িং প্ল্যান্টে অফ-স্পেক জিওগ্রিড প্রসার্য শক্তির সবচেয়ে সাধারণ মূল কারণগুলি নীচে দেখানো হয়েছে। তাপমাত্রা বিচ্যুতি তালিকার নেতৃত্ব দেয়, যা ভাল খবর: এটি সবচেয়ে নিয়ন্ত্রণযোগ্য ফ্যাক্টরও।
- তাপমাত্রা বিচ্যুতি 38%
- কাঁচামালের বৈচিত্র্য 22%
- স্ট্রেচিং রেশিও ত্রুটি 18%
- কুলিং অসঙ্গতি 14%
- অন্যান্য কারণ 8%
প্রোডাকশন টিমের জন্য, তিনটি অ্যাকশনের সর্বোচ্চ রিটার্ন রয়েছে:
- ডাই এ গলিত তাপমাত্রা সেন্সর ইনস্টল করুন এবং ব্যারেল সেট পয়েন্টের সাথে রিডিং তুলনা করুন।
- শক্তি সঞ্চয়ের জন্য তাপমাত্রা সামঞ্জস্য করার পরিবর্তে প্রসার্য শক্তি বনাম এক্সট্রুশন তাপমাত্রার একটি নিয়ন্ত্রণ চার্ট বজায় রাখুন।
- যখনই একটি নতুন রজন ব্যাচ বা সরবরাহকারী চালু করা হয় তখন তাপমাত্রা উইন্ডোটি পুনরায় প্রত্যয়িত করুন।
জিওগ্রিড প্রোডাকশন লাইনের মূল্যায়নকারী ক্রয়কারী দলগুলির জন্য, তাপমাত্রা নিয়ন্ত্রণের নির্ভুলতা, মাল্টি-জোন পিআইডি সেটিংস, ডাই-এ হিটিং জোন বিতরণ এবং নথিভুক্ত তাপমাত্রা অভিন্নতা পরীক্ষা সম্পর্কে জিজ্ঞাসা করুন। একটি লাইন যা একটি সংকীর্ণ ব্যান্ডের মধ্যে সেট তাপমাত্রা ধরে রাখতে পারে না তা রোল থেকে রোল পর্যন্ত অসঙ্গত প্রসার্য শক্তি তৈরি করবে। এই কারণেই আমাদের একমুখী প্রসারিত প্লাস্টিক জিওগ্রিড শক্তভাবে পর্যবেক্ষণ করা গলিত তাপমাত্রার অবস্থার অধীনে উত্পাদিত হয়।
 টাইট মেল্ট তাপমাত্রা নিয়ন্ত্রণ সহ একমুখী প্রসারিত প্লাস্টিক জিওগ্রিড এই পণ্যটি এক্সট্রুশনের সময় সংকীর্ণ তাপমাত্রা নিয়ন্ত্রণের গুরুত্বের উদাহরণ দেয়, কারণ এর উত্পাদন নিরীক্ষণ করা গলিত তাপমাত্রা ব্যবহার করে। এটি ভৌগোলিক সামঞ্জস্য এবং দীর্ঘমেয়াদী শক্তি মূল্যায়নকারী ইঞ্জিনিয়ারদের জন্য দরকারী, কাছাকাছি প্রদত্ত ব্যবহারিক এক্সট্রুশন উইন্ডো পরামর্শের পরিপূরক। পণ্য দেখুন →
এক্সট্রুশন তাপমাত্রা এবং জিওগ্রিড শক্তি সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
পলিপ্রোপিলিন জিওগ্রিডের জন্য সর্বোত্তম এক্সট্রুশন তাপমাত্রা কী?
বেশিরভাগ PP হোমোপলিমার জিওগ্রিড রেজিনের জন্য, ব্যবহারিক এক্সট্রুশন উইন্ডো 200-230°C, সর্বোচ্চ প্রসার্য শক্তি সাধারণত 215-225°C এর কাছাকাছি অর্জিত হয়। রজন সরবরাহকারীর সাথে পরিসীমা নিশ্চিত করুন এবং লাইনের গতি, শীট বেধ এবং সমাপ্ত পণ্যের ড্র অনুপাতের জন্য সামঞ্জস্য করুন।
জিওগ্রিড স্বাভাবিক দেখালেও এক্সট্রুশন তাপমাত্রা কি খুব বেশি হতে পারে?
হ্যাঁ। দৃশ্যমান বিবর্ণতা দেখা দেওয়ার আগেই তাপীয় অবক্ষয় শুরু হয়। এটি সনাক্ত করার সবচেয়ে নির্ভরযোগ্য উপায় হল প্রসার্য শক্তি, বিরতিতে প্রসারিত হওয়া এবং সামান্য কম তাপমাত্রায় উৎপন্ন বেসলাইনের সাথে সংযোগের দক্ষতা তুলনা করা।
বিরতিতে এক্সট্রুশন তাপমাত্রা প্রসারণকে কীভাবে প্রভাবিত করে?
নিম্ন-তাপমাত্রা এক্সট্রুশন উপাদানটিকে খারাপভাবে অভিমুখী করে, যা বিরতির সময় দীর্ঘতা বৃদ্ধি করে। অতি-তাপমাত্রা এক্সট্রুশন আণবিক চেইনগুলিকে ছোট করে এবং দীর্ঘতা হ্রাস করে, যা ভঙ্গুর করে তোলে। উভয় শর্তই পণ্যকে স্পেসিফিকেশন থেকে দূরে সরিয়ে দেয়।
রজন সরবরাহকারীদের স্যুইচ করার সময় আমার কি তাপমাত্রা পুনরায় সেট করা উচিত?
হ্যাঁ। এমনকি যখন রজন গ্রেডের নাম একই, গলিত প্রবাহ সূচক এবং তাপীয় স্টেবিলাইজার প্যাকেজ ভিন্ন হতে পারে। নতুন সর্বোত্তম খুঁজে পেতে সম্পূর্ণ উৎপাদনের আগে তাপমাত্রা পরিসীমা জুড়ে ছোট ট্রায়াল চালান৷৷