
আপনি যখন জিওগ্রিড উত্পাদন সরঞ্জামের জন্য প্রযুক্তিগত বৈশিষ্ট্যগুলি তুলনা করেন, তখন অটোমেশন স্তরটি প্রায়শই ডেটাশিটের নীচে একটি লাইন হিসাবে তালিকাভুক্ত হয়। তবুও অনুশীলনে, এটি যে কোনও একক যান্ত্রিক পরামিতির চেয়ে বেশি নির্ধারণ করে যে আপনার প্ল্যান্ট কতটা ধারাবাহিকভাবে চলবে, আপনি কত দ্রুত উপাদানের বৈচিত্র্যের প্রতিক্রিয়া জানাতে পারবেন এবং আপনার প্রতি-টন অপারেটিং খরচ পাঁচ বছরের বেশি হবে।
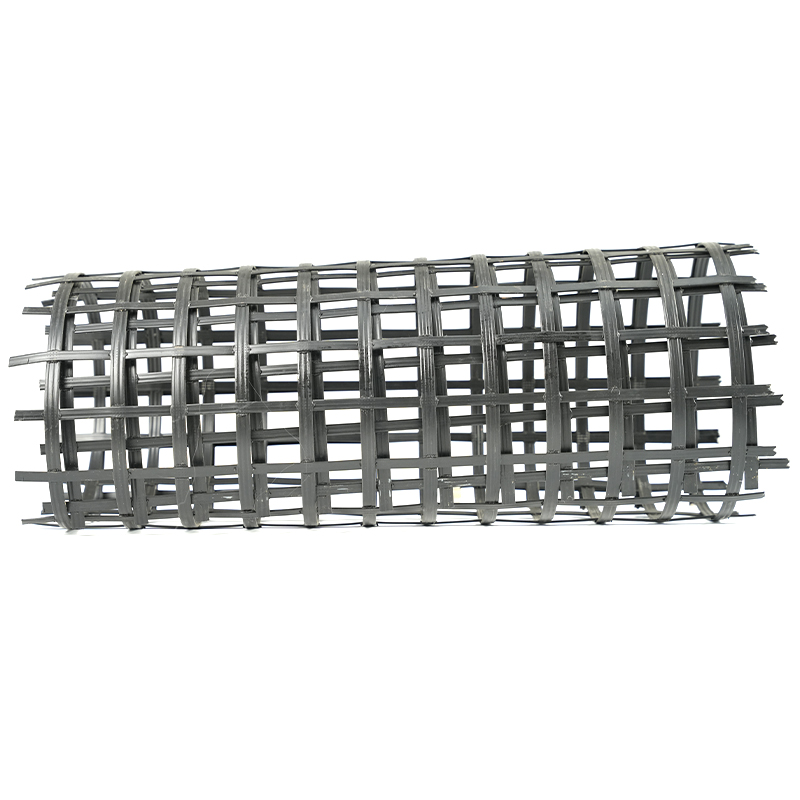
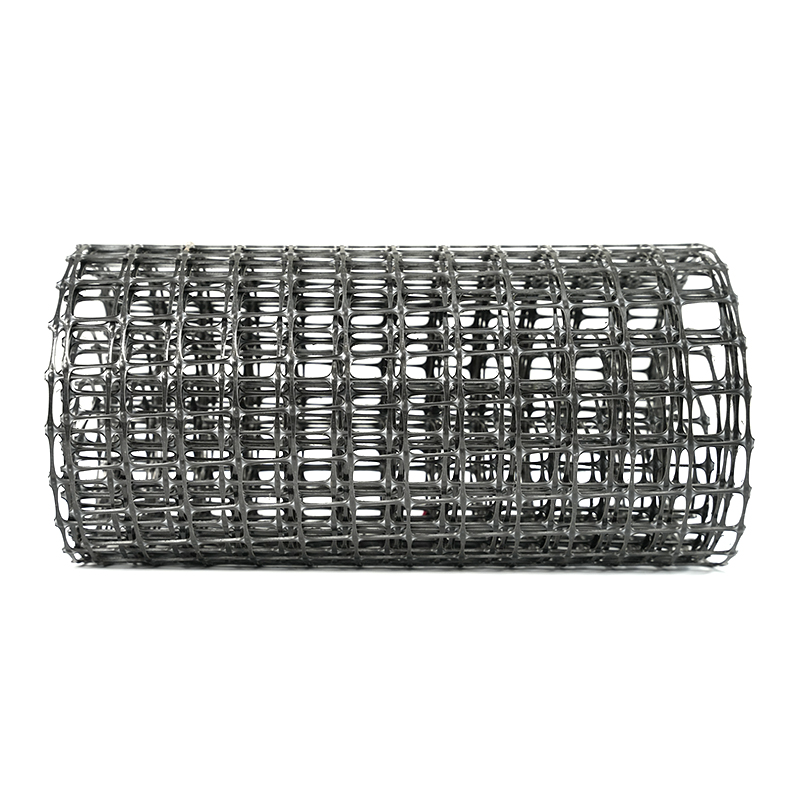
আধুনিক জিওগ্রিড ম্যানুফ্যাকচারিং ইকুইপমেন্টে অটোমেশন লেভেলকে চারটি অ্যাকশনেবল লেয়ারে বিভক্ত করা যেতে পারে: কন্ট্রোল কোর এবং ড্রাইভ আর্কিটেকচার, প্রসেস স্টেবিলিটি এবং ক্লোজড-লুপ রেগুলেশন, কোয়ালিটি ট্রেসেবিলিটির জন্য ডেটা ইন্টিগ্রেশন এবং প্রতিদিনের দক্ষতার জন্য অপারেটর ইন্টারফেস। প্রতিটি স্তর যেমন পণ্যের আউটপুট গুণমানকে সরাসরি প্রভাবিত করে  পিএলসি এবং সার্ভো ড্রাইভ নিয়ন্ত্রণ সহ দ্বিমুখী জিওগ্রিড উত্পাদন লাইন এই লাইনটি একটি পিএলসি-ভিত্তিক কন্ট্রোল কোর এবং সার্ভো ড্রাইভগুলিকে সুনির্দিষ্ট গতি এবং ফিডিং, হিটিং, স্ট্রেচিং, কুলিং এবং ওয়াইন্ডিংয়ের অবস্থান নিয়ন্ত্রণের জন্য একীভূত করে, মাল্টি-লেয়ার প্রক্রিয়া স্থিতিশীলতার জন্য অটোমেশন ভিত্তি তৈরি করে। পণ্য দেখুন → এবং
 অটোমেটেড কন্ট্রোল সহ ইউনিএক্সিয়াল টেনসাইল জিওগ্রিড প্রোডাকশন লাইন দ্বিমুখী প্রতিরূপের মতো, এই লাইনটি পিএলসি এবং সার্ভো ড্রাইভ আর্কিটেকচারকে নিযুক্ত করে ক্রমিক প্রসারিত ক্রিয়াকলাপগুলি পরিচালনা করতে, উচ্চ-মানের এক অক্ষীয় ভূগোল আউটপুটের জন্য সঠিক গতি এবং টান নিয়ন্ত্রণ নিশ্চিত করে। পণ্য দেখুন → .
1. কন্ট্রোল কোর এবং ড্রাইভ আর্কিটেকচার - অটোমেশনের ভিত্তি
কেন্দ্রীয় নিয়ন্ত্রক লাইনের প্রতিটি ক্রমিক ক্রিয়াকে নিয়ন্ত্রণ করে: খাওয়ানো, গরম করা, প্রসারিত করা, শীতল করা এবং ঘুরানো। আধুনিক জিওগ্রিড সরঞ্জামগুলিতে, সার্ভো ড্রাইভ সহ পিএলসি-ভিত্তিক নিয়ন্ত্রণ হল শিল্পের ভিত্তি। একটি প্রোগ্রামেবল লজিক কন্ট্রোলার (PLC) সেন্সর ফিডব্যাক প্রক্রিয়া করে এবং সার্ভো মোটরগুলিতে কমান্ড জারি করে যা সুনির্দিষ্ট গতি এবং অবস্থান নিয়ন্ত্রণের সাথে রোলার, ক্ল্যাম্প এবং ট্রাভার্সিং প্রক্রিয়া চালায়।
পিএলসি প্ল্যাটফর্মের নির্ভরযোগ্যতা অতিরিক্ত অংশের প্রাপ্যতা এবং দীর্ঘমেয়াদী সহায়তার জন্য গুরুত্বপূর্ণ। ইন্ডাস্ট্রিয়াল-স্ট্যান্ডার্ড ব্র্যান্ডগুলি নিশ্চিত করে যে কোনও মডিউল ব্যর্থ হলে, আপনি সম্পূর্ণ নিয়ন্ত্রণ মন্ত্রিসভাকে পুনরায় প্রকৌশলী না করেই একটি প্রতিস্থাপনের উৎস করতে পারেন। সার্ভো ড্রাইভ, ইন্ডাকশন মোটর সহ ফ্রিকোয়েন্সি কনভার্টারগুলির বিপরীতে, কম গতিতে আরও ভাল টর্ক নিয়ন্ত্রণ এবং লোড পরিবর্তনের দ্রুত প্রতিক্রিয়া প্রদান করে, যা স্ট্রেচিং পর্যায়ে গুরুত্বপূর্ণ যেখানে এমনকি 1% গতির বিচ্যুতিও পণ্যের প্রসারণকে পরিবর্তন করতে পারে।
ড্রাইভ হার্ডওয়্যারে কী সন্ধান করবেন
EtherCAT বা Profinet-এর মতো ডিজিটাল কমিউনিকেশন নেটওয়ার্কে অপারেটিং সার্ভো ড্রাইভের সাথে সজ্জিত একটি লাইন সেন্সর রিড এবং অ্যাকচুয়েটর কমান্ডের মধ্যে 1 ms এর মধ্যে সাইকেল টাইম অর্জন করবে। প্রতিক্রিয়াশীলতার এই স্তরটি সরাসরি সমগ্র শীট জুড়ে অভিন্ন অ্যাপারচার প্রস্থ এবং বেধে অনুবাদ করে।
2. প্রক্রিয়া স্থিতিশীলতা এবং বন্ধ লুপ নিয়ন্ত্রণ
অটোমেশন স্তর একটি প্যানেলের কতগুলি স্ক্রীন রয়েছে তা নয়, তবে অপারেটরের হস্তক্ষেপ ছাড়াই কতগুলি প্রক্রিয়া ভেরিয়েবল স্বয়ংক্রিয়ভাবে রক্ষণাবেক্ষণ করা হয় সে সম্পর্কে। জিওগ্রিড স্ট্রেচিং-এ, মূল ভেরিয়েবল হল হিটিং জোন জুড়ে তাপমাত্রা, স্ট্রেচিং রেশিও এবং স্ট্রেচিং স্পিড।
ক্লোজড-লুপ কন্ট্রোল মানে হল ইনফ্রারেড বা হট-এয়ার হিটারের প্রতিটি জোনের নিজস্ব থার্মোকল রয়েছে যা পিএলসি-র ভিতরে একটি পিআইডি কন্ট্রোলারকে ফিড করে। যদি উপাদান ফিডের হার পরিবর্তিত হয় বা পরিবেষ্টিত তাপমাত্রা কমে যায়, পলিমারকে তার সর্বোত্তম গঠনের উইন্ডোর মধ্যে রাখতে নিয়ামক রিয়েল টাইমে গরম করার শক্তি সামঞ্জস্য করে — সাধারণত পলিপ্রোপিলিনের জন্য ±2 °সে এবং পলিথিনের জন্য ±3 °C।
একইভাবে, স্ট্রেচিং অনুপাত একটি বল বা অবস্থান লুপ দ্বারা বজায় রাখা উচিত। এনকোডার ফিডব্যাক সহ সার্ভো-চালিত রোলার ব্যবহার করে একটি ধ্রুবক-স্ট্রেন স্ট্রেচিং মেকানিজম ড্র অনুপাতকে ±0.5% এর মধ্যে ধরে রাখতে পারে, যা ASTM D6637 টেনসিল প্রয়োজনীয়তা পূরণ করে এমন একটি জিওগ্রিডের মধ্যে পার্থক্য এবং মান নিয়ন্ত্রণে ব্যর্থ হয়।
| প্রক্রিয়া পরামিতি | ম্যানুয়াল / আধা-স্বয়ংক্রিয় লাইন | আধুনিক সম্পূর্ণ-স্বয়ংক্রিয় লাইন |
|---|---|---|
| হিটিং জোন তাপমাত্রা সহনশীলতা | ±5 °সে | ±2 °C |
| অনুদৈর্ঘ্য প্রসারিত অনুপাত সঠিকতা | ±1.5% | ±0.5% |
| ট্রান্সভার্স স্ট্রেচিং সিঙ্ক্রোনাইজেশন বিলম্ব | 0.3-0.5 সেকেন্ড | <0.05 সেকেন্ড |
| ওয়েব টেনশন ওঠানামা (ওয়াইন্ডিং চলাকালীন) | ±10% | ±3% |
ব্যবহারিক ফলাফল হল যে একটি সম্পূর্ণ স্বয়ংক্রিয় লাইন রোলের মধ্যে 2% এর কম তারতম্যের সাথে টার্গেট প্রসার্য শক্তিতে ঘন্টার জন্য চলতে পারে, যখন শুধুমাত্র ওপেন-লুপ নিয়ন্ত্রণ সহ একটি লাইনের জন্য ঘন ঘন সমন্বয়ের প্রয়োজন হতে পারে এবং পরিবর্তন বা উপাদান গ্রেড পরিবর্তনের সময় আরও বেশি বর্জ্য তৈরি করতে পারে।
3. ডেটা ইন্টিগ্রেশন এবং কোয়ালিটি ট্রেসেবিলিটি
আধুনিক জিওগ্রিড ম্যানুফ্যাকচারিং ইকুইপমেন্টে ক্রমবর্ধমানভাবে একটি ডেটা অধিগ্রহণের ব্যবস্থা রয়েছে যা প্রতিটি ব্যাচের রান রেকর্ড করে: গলিত তাপমাত্রা প্রোফাইল, স্ট্রেচিং ফোর্স কার্ভ, লাইনের গতি এবং চূড়ান্ত রোল ওজন। এই ডেটা প্ল্যান্ট-লেভেল এমইএস (ম্যানুফ্যাকচারিং এক্সিকিউশন সিস্টেম) এ রপ্তানি করা যেতে পারে বা সহজভাবে সনাক্তকরণের জন্য স্থানীয়ভাবে সংরক্ষণ করা যেতে পারে।
অবকাঠামো প্রকল্পগুলিতে জিওগ্রিড সরবরাহকারী একটি প্রস্তুতকারকের জন্য যেখানে প্রতিটি চালানের সাথে সার্টিফিকেশন অবশ্যই থাকতে হবে, প্রতিটি রোলের জন্য একটি মেশিন-জেনারেটেড রিপোর্ট তৈরি করার ক্ষমতা সুবিধার চেয়ে বেশি - এটি একটি সম্মতি প্রয়োজন। এখানে স্বয়ংক্রিয়তা স্তর পরিমাপ করা হয় কতগুলি ডেটা পয়েন্ট স্বয়ংক্রিয়ভাবে লগ করা বনাম ম্যানুয়ালি প্রবেশ করা হয়েছে। একটি সিস্টেম যা উৎপাদনের প্রতি 5 সেকেন্ডে টাইম-স্ট্যাম্পড প্রক্রিয়া মান সহ ট্যাগ করে যখন একটি ব্যাচ বিশেষত্ব থেকে বিচ্যুত হয় তখন মূল কারণ বিশ্লেষণের জন্য প্রয়োজনীয় গ্রানুলারিটি প্রদান করে।
স্বয়ংক্রিয় লাইন দ্বারা ট্র্যাক করা সাধারণ ডেটা পয়েন্ট
- রোলার গতি (মি/মিনিট) এবং ক্রমবর্ধমান দৈর্ঘ্য
- গরম করার অঞ্চলের তাপমাত্রা (জোন 1 থেকে জোন 6 বা তার বেশি)
- মেশিনের দিক (MD) এবং ট্রান্সভার্স ডিরেকশনে (TD) স্ট্রেচিং রেশিও
- শীতল জলের তাপমাত্রা এবং প্রবাহের হার
- চূড়ান্ত রোল ওজন এবং ঘুর টান
যখন ডেটা একটি অপারেটর ড্যাশবোর্ডের সাথে একত্রিত হয়, তখন দৃশ্যমানতা রিয়েল-টাইম OEE (সামগ্রিক সরঞ্জাম কার্যকারিতা) পর্যন্ত প্রসারিত হয়। এটি প্ল্যান্ট ম্যানেজারদের একটি শিফটের শেষে তাদের আবিষ্কার করার পরিবর্তে মন্থরতা বা অবিলম্বে প্রত্যাখ্যান সনাক্ত করতে দেয়।
4. অপারেটর ইন্টারফেস এবং ব্যবহার সহজ
অটোমেশনের একটি প্রায়ই অবমূল্যায়িত দিক হল ইন্টারফেসটি মানুষের ত্রুটি কতটা কমিয়ে দেয়। একটি সু-পরিকল্পিত HMI (মানব-মেশিন ইন্টারফেস) উৎপাদনের অবস্থাকে এক নজরে উপস্থাপন করতে হবে: স্বাভাবিক অপারেশনের জন্য সবুজ, নিয়ন্ত্রণ সীমার কাছাকাছি একটি সতর্কতার জন্য হলুদ, এবং একটি বিচ্যুতির জন্য লাল যা পদক্ষেপের প্রয়োজন।
রেসিপি ব্যবস্থাপনা একটি বাস্তব উদাহরণ। একটি আধুনিক লাইনে, অপারেটর একটি নির্দিষ্ট পণ্যের জন্য একটি সংরক্ষিত রেসিপি লোড করতে পারে — বলুন, 50 kN/m দ্বিমুখী জিওগ্রিড — এবং PLC স্বয়ংক্রিয়ভাবে সমস্ত অঞ্চলের তাপমাত্রা, প্রসারিত গতি এবং ঘুরার পরামিতি সেট করে। এটি ম্যানুয়াল এন্ট্রি ভুলের ঝুঁকি দূর করে এবং পরিবর্তনের সময় 45 মিনিট থেকে 10 মিনিটের নিচে কমিয়ে দেয়।
রক্ষণাবেক্ষণ অনুস্মারক আরেকটি স্তর। কন্ট্রোল সিস্টেম বিয়ারিং, গিয়ারবক্স এবং স্ক্রিনের জন্য চলার সময় ট্র্যাক করতে পারে এবং ক্যালেন্ডারের ব্যবধানের পরিবর্তে প্রকৃত ব্যবহারের উপর ভিত্তি করে একটি প্রতিরোধমূলক রক্ষণাবেক্ষণ অ্যালার্ম প্রদর্শন করতে পারে।
যেমন সরঞ্জাম জন্য  হেভি-ডিউটি প্লাস্টিক পেষণকারী মেশিন উন্নত জেড-কাটিং সহ একটি Z-কাটিং রটার, খোলাযোগ্য চ্যাসিস এবং শ্রমসাধ্য নির্মাণ সমন্বিত, এই পেষণকারীটি ডাউনটাইম এবং রক্ষণাবেক্ষণকে কম করে; স্বয়ংক্রিয় ডায়াগনস্টিকসের সাথে যুক্ত, এটি উপাদান পুনরুদ্ধার অ্যাপ্লিকেশনগুলিতে লাইন আপটাইম বাড়ায়। পণ্য দেখুন → উপাদান পুনরুদ্ধারের জন্য ব্যবহৃত, ফল্ট ডায়াগনস্টিকস সহ একটি সাধারণ টাচস্ক্রিন ইন্টারফেস বুথ অপারেটরকে ইলেকট্রিশিয়ানকে ডাকা ছাড়াই ছোট জ্যাম পরিষ্কার করতে সাহায্য করে, যা সরাসরি লাইন আপটাইমকে উন্নত করে।
আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় অপারেশনাল চাহিদার তুলনা
- আধা-স্বয়ংক্রিয় লাইন: অপারেটর ম্যানুয়ালি হিটার ব্যাঙ্ক পাওয়ার সেট করে, হ্যান্ডহুইলের মাধ্যমে স্ট্রেচিং রোলার গ্যাপ অ্যাডজাস্ট করে এবং কাগজে প্রোডাকশন লগ রেকর্ড করে।
- সম্পূর্ণ স্বয়ংক্রিয় লাইন: অপারেটর রেসিপি লোড করে, স্ক্রিনে স্ট্যাটাস মনিটর করে এবং সতর্কতা স্বীকার করে। PLC স্বাভাবিক চলার সময় সমস্ত সমন্বয় পরিচালনা করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
উচ্চ অটোমেশন সবসময় উচ্চ খরচ মানে?
প্রারম্ভিক মূলধন ব্যয় বেশি, কিন্তু বর্জ্য হ্রাস, কম ডাউনটাইম এবং প্রতি টন কম শ্রম ব্যয়ের কারণে পাঁচ বছরের মধ্যে মালিকানার মোট খরচ প্রায়ই কম হয়। তিনটি শিফটে চলমান একটি লাইনের জন্য, সম্পূর্ণ অটোমেশন আপগ্রেডের জন্য পেব্যাক সময়কাল সাধারণত 12 থেকে 18 মাসের মধ্যে হয়।
একটি বিদ্যমান আধা-স্বয়ংক্রিয় লাইন কি উচ্চতর অটোমেশনের সাথে রিট্রোফিট করা যেতে পারে?
হ্যাঁ, যান্ত্রিক অবস্থার উপর নির্ভর করে। একটি নতুন পিএলসি, সার্ভো ড্রাইভ এবং এইচএমআইগুলিকে পুনরুদ্ধার করা সাধারণ। যান্ত্রিক অংশগুলি - যেমন চেইন-চালিত রোলারগুলি - ক্লোজড-লুপ নিয়ন্ত্রণের জন্য প্রয়োজনীয় নির্ভুলতা অর্জনের জন্য আপডেটের প্রয়োজন হতে পারে।
একটি নতুন স্টার্টআপ প্রস্তুতকারকের জন্য কোন অটোমেশন স্তর যথেষ্ট?
কমপক্ষে দুটি সার্ভো-চালিত অক্ষ সহ একটি পিএলসি-নিয়ন্ত্রিত লাইন (একটি খাওয়ানোর জন্য, একটি ঘুরানোর জন্য) এবং পিআইডি তাপমাত্রা নিয়ন্ত্রণ একটি ব্যবহারিক সূচনা পয়েন্ট। উৎপাদনের পরিমাণ এবং মানের প্রয়োজনীয়তা বৃদ্ধির সাথে সাথে ডেটা লগিং সহ সম্পূর্ণ অটোমেশন পর্যায়ক্রমে করা যেতে পারে।
টেকঅ্যাওয়ে: আপনার উৎপাদন লক্ষ্যের সাথে অটোমেশন লেভেলের মিল
জিওগ্রিড ম্যানুফ্যাকচারিং ইকুইপমেন্টের অটোমেশন লেভেল একটি নির্দিষ্ট স্পেসিফিকেশন নয় — এটি এমন একটি টুল যা আপনার পণ্যের মিশ্রণ, শ্রম দক্ষতার স্তর এবং বাজারের মানের প্রত্যাশার সাথে মেলে। স্ট্যান্ডার্ড স্পেসিফিকেশন সহ কমোডিটি জিওগ্রিডের জন্য, নির্ভরযোগ্য পিএলসি কন্ট্রোল এবং সার্ভো ড্রাইভ সহ একটি আধা-স্বয়ংক্রিয় লাইন যথেষ্ট হতে পারে। বিশেষ পণ্যগুলির জন্য যেখানে প্রসার্য শক্তি এবং প্রসারণ সহনশীলতা আঁটসাঁট থাকে, ক্লোজড-লুপ রেগুলেশন এবং ডেটা ট্রেসেবিলিটি সহ সম্পূর্ণ অটোমেশন প্রয়োজন হয়।
সরবরাহকারীদের কাছ থেকে সরঞ্জাম মূল্যায়ন করার সময়, তাদের লাইন থেকে প্রকৃত উত্পাদন ডেটা জিজ্ঞাসা করুন - শুধুমাত্র উপাদানগুলির একটি তালিকা নয়। কতগুলি প্রক্রিয়া ভেরিয়েবল স্বয়ংক্রিয়ভাবে নিয়ন্ত্রিত হয়, সিস্টেমটি কীভাবে উপাদান গ্রেড পরিবর্তন পরিচালনা করে এবং কী ধরনের প্রতিবেদন পাওয়া যায় সেদিকে মনোযোগ দিন। এই বিবরণগুলি আপনাকে সত্য অটোমেশন স্তর সম্পর্কে ব্রোশারের চেয়ে আরও অনেক কিছু বলবে।
স্বয়ংক্রিয় লাইনে সামঞ্জস্যপূর্ণ গুণমান বজায় রাখার বিষয়ে আরও অন্তর্দৃষ্টির জন্য, আপনি আমাদের নিবন্ধটি পড়তে পারেন জিওগ্রিড উৎপাদনে গুণমান এবং স্থিতিশীলতা .