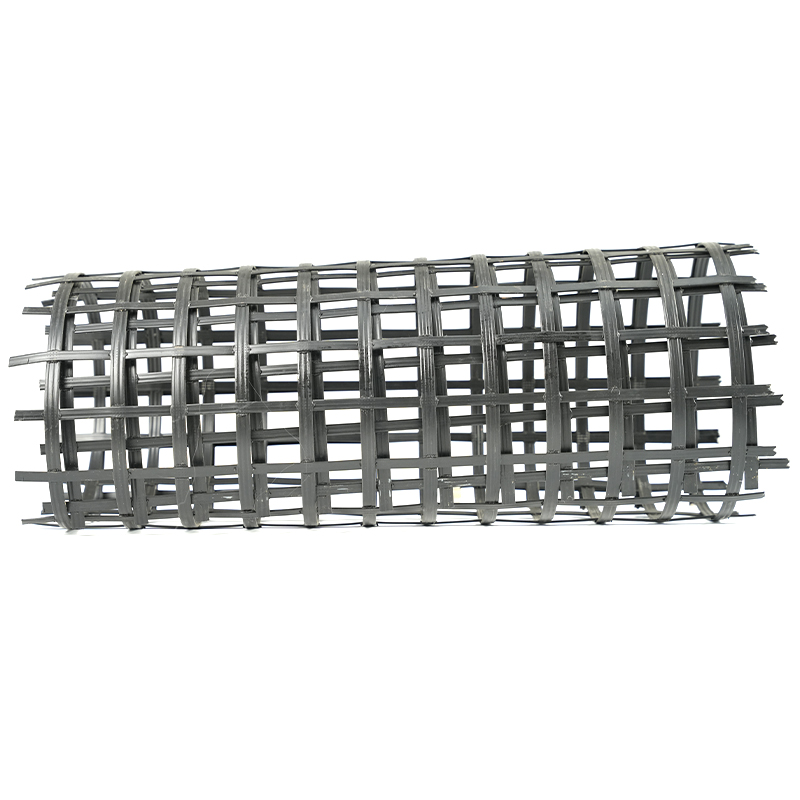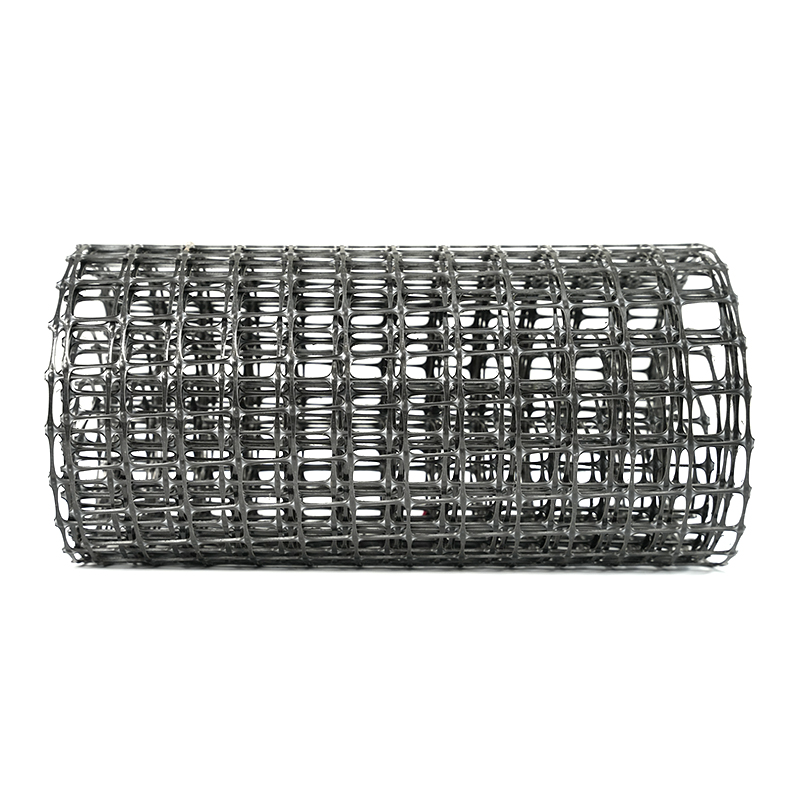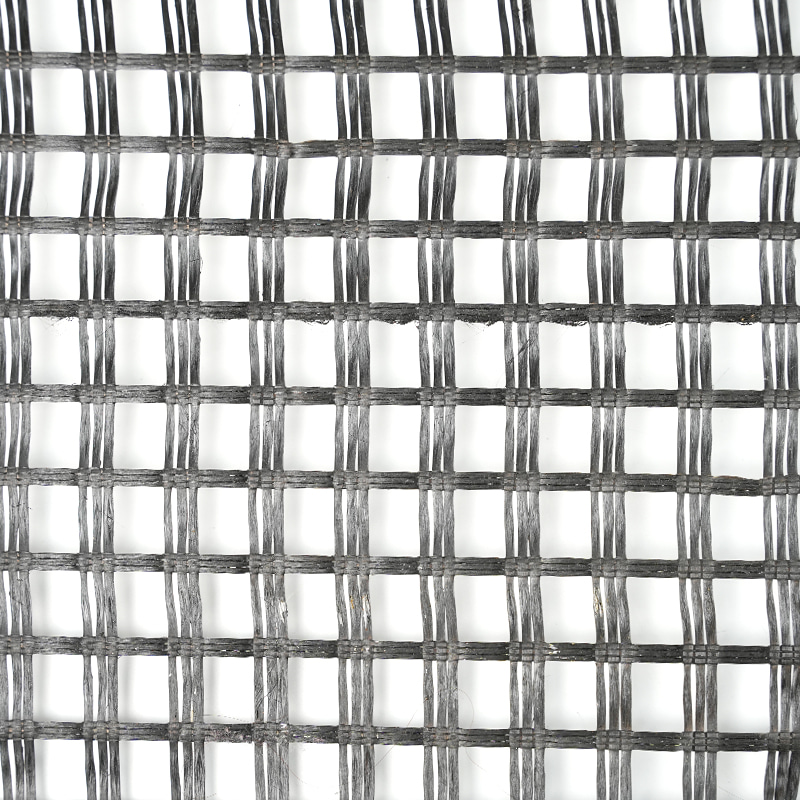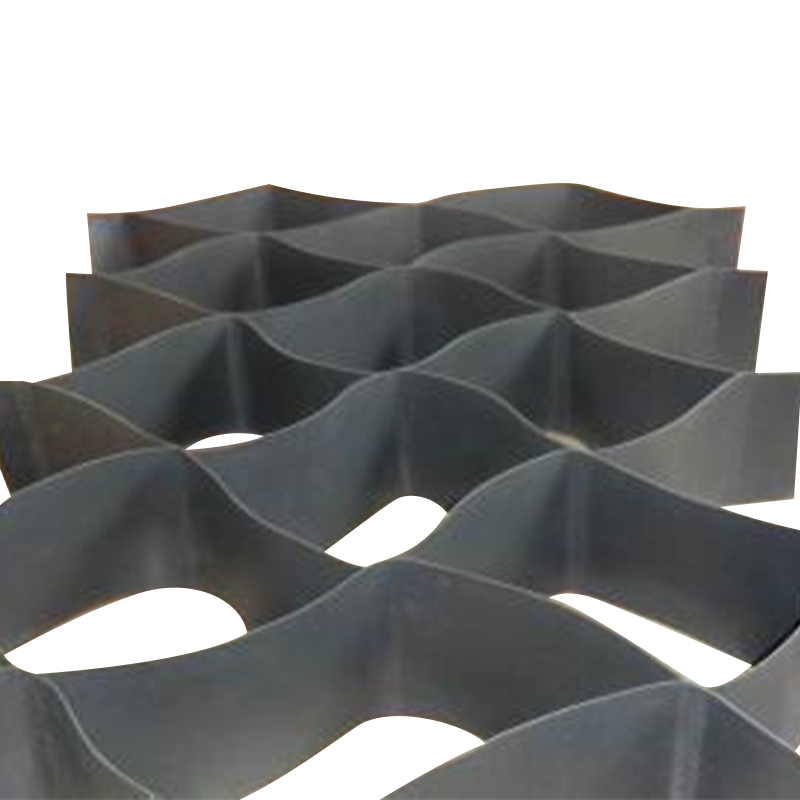

জিওগ্রিডের একটি রোল রেখাটিকে মসৃণ এবং সমান দেখায়, তবে প্রসার্য প্রতিবেদনে দেখায় যে শক্তি 84 kN/m থেকে প্রান্তে 66 kN/m-এ নেমে গেছে, যেখানে অ্যাপারচার আকার প্রস্থ জুড়ে রয়েছে। এটি জিওগ্রিড উত্পাদনে অসম প্রসারিত - একটি ত্রুটি যা একটি সাধারণ-দেখানো ওয়েবের পিছনে লুকিয়ে থাকে এবং এটি দিয়ে তৈরি সমস্ত কিছুকে শান্তভাবে দুর্বল করে দেয়।
দুই দশকেরও বেশি সময় ধরে ভৌগোলিক লাইন তৈরি এবং চালু করার ক্ষেত্রে, একটি ব্যবহারিক নিয়ম বজায় রয়েছে: অসম প্রসারিত হওয়া প্রায় কখনোই একক নাটকীয় ব্যর্থতা নয়। এটি চারটি নিয়ন্ত্রণযোগ্য ভেরিয়েবলের মধ্যে একটি ধীরে ধীরে ভারসাম্যহীনতা - ওয়েব জুড়ে তাপীয় অভিন্নতা, টান বিতরণ এবং রোলার সারিবদ্ধতা, ড্র অনুপাত এবং গতির মিল এবং কাঁচামালের সামঞ্জস্য। সেই ক্রমে সমস্যা সমাধান করুন, আপনি কিছু পরিবর্তন করার আগে পরিমাপ করুন, এবং প্রসার্য পরীক্ষার রিপোর্ট - লাইনের শব্দ নয় - আপনাকে বলতে দিন কখন সমস্যাটি সত্যিই সমাধান করা হয়েছে৷
ধাপ 1: ওয়েব প্রস্থ জুড়ে তাপীয় অভিন্নতা পরীক্ষা করুন
পলিপ্রোপিলিন এবং পলিথিন তাপমাত্রায় সরাসরি সাড়া দেয়। ওয়েবের প্রস্থ জুড়ে একটি 3-5°C পার্থক্য পলিমার চেইনগুলির দিকে কতটা পরিবর্তন করে, তাই শীটটি কেন্দ্রের চেয়ে প্রান্তে ভিন্নভাবে আঁকে। তাপীয় ভারসাম্যহীনতা অক্ষীয় এবং দ্বিঅক্ষীয় উভয় লাইনে অসম প্রসারিত অভিযোগের সবচেয়ে ঘন ঘন কারণ।
ওয়েব জুড়ে পাঁচটি পয়েন্টে একটি ক্যালিব্রেটেড সারফেস পাইরোমিটার দিয়ে হিটিং প্রোফাইল যাচাই করুন — উভয় প্রান্ত, উভয় কোয়ার্টার পয়েন্ট এবং কেন্দ্র — শুধু HMI রিডিং নয়। তারপরে বায়ু বিতরণ পরিদর্শন করুন: আটকে থাকা ফিল্টার, অবরুদ্ধ অগ্রভাগ, বা ক্ষতিগ্রস্থ নিরোধক কম্বল কন্ট্রোল প্যানেল থেকে অদৃশ্য ঠান্ডা রেখা তৈরি করে। এছাড়াও অসমমিত প্রান্ত তাপ ক্ষতি জন্য পরীক্ষা করুন; অনেক লাইন একটি জীর্ণ সিল বা একটি খোলা প্রবেশ দরজার কারণে এক প্রান্তে ধারাবাহিকভাবে ঠান্ডা হয়।
যদি প্রোফাইল সমতল হয় এবং প্রসারিত এখনও অসম হয়, মেকানিক্সে যান। আমাদের গাইড অনুদৈর্ঘ্য প্রসারিত সময় অভিন্ন গরম এবং এক্সট্রুশন আরও বিস্তারিতভাবে হিটার এবং এক্সট্রুডার পরীক্ষা করে।
ধাপ 2: টেনশন ব্যালেন্স এবং রোলার সারিবদ্ধকরণ নিশ্চিত করুন
তাপমাত্রা প্রফাইল সমতল সঙ্গে, পরবর্তী সন্দেহভাজন উত্তেজনা গ্রেডিয়েন্ট হয়. একটি রোলার 0.5 মিমি-এর মতো সামান্য দ্বারা মিসলাইন করা, একদিকে একটি জীর্ণ বিয়ারিং বা একই রোলারের দুই প্রান্তের মধ্যে একটি নিপ চাপের পার্থক্য ওয়েব জুড়ে একটি পরিমাপযোগ্য উত্তেজনা পার্থক্য তৈরি করে — এবং প্রসারিত করার প্রক্রিয়া এটিকে প্রশস্ত করে।
| চেকপয়েন্ট | টার্গেট | যাচাই পদ্ধতি |
|---|---|---|
| শেষ প্রতি টান unwind | গড়ের ±3% এর মধ্যে | সমস্ত প্রান্ত জুড়ে হ্যান্ডহেল্ড টেনশন মিটার |
| নিপ চাপ, বাম বনাম ডান দিকে | ৫% এর মধ্যে | প্রতিটি নিপের উভয় পাশে চাপ পরিমাপক |
| বেলন সমান্তরালতা | ≤ 0.2 মিমি রোলার দৈর্ঘ্যের 1 মিটারের বেশি | স্পষ্টতা স্তর বা লেজার প্রান্তিককরণ টুল |
| ক্লিপ চেইন এবং বিয়ারিং পরিধান | কোন দৃশ্যমান পিচ প্রসারিত | ক্রমাগত 10টি চেইন পিচের উপরে ক্যালিপার পরিমাপ |
একটি নিয়মিত সময়সূচীতে এই চেকগুলি চালান — ক্রমাগত উত্পাদনের জন্য সর্বনিম্ন মাসিক — এবং ফলাফলগুলি লগ করুন৷ উত্তেজনা এবং প্রান্তিককরণ সমস্যা খুব কমই হঠাৎ দেখা যায়; প্রসার্য রিপোর্ট একটি প্যাটার্ন দেখায় পর্যন্ত তারা জমা.
ধাপ 3: ড্র অনুপাত এবং গতি ম্যাচিং যাচাই করুন
একটি অক্ষীয় রেখায়, অনুদৈর্ঘ্য ড্র অনুপাত ফিড গতি দ্বারা বিভক্ত টেক-অফ গতির সমান হয়; একটি 5.5:1 অনুপাত মানে দ্রুত রোলারগুলি ফিড রোলগুলির চেয়ে 5.5 গুণ দ্রুত চলে৷ একটি দ্বিঅক্ষীয় রেখায়, অনুপ্রস্থ চেইনের গতি অবশ্যই অনুদৈর্ঘ্য বিভাগের আউটপুটের সাথে মেলে। যখন এই গতিগুলি আলাদা হয়ে যায়, তখন শীটটি হয় অতিরিক্ত প্রসারিত হয় বা শিথিল হয়, অনিয়মিত অ্যাপারচার এবং অসঙ্গত শক্তি তৈরি করে।
সেটপয়েন্টের মানগুলিতে বিশ্বাস না করে সেটপয়েন্টের বিপরীতে HMI এর প্রকৃত গতির রিডিং পরীক্ষা করুন। ড্রাইভ এনকোডার ড্রিফ্ট, এবং সংলগ্ন স্ট্রেচিং স্টেশনগুলির মধ্যে 1-2% গতির পার্থক্য বেশিরভাগ অপারেটরদের প্রত্যাশার চেয়ে কার্যকর অনুপাতকে পরিবর্তন করে। দ্বি-অক্ষীয় রেখার জন্য, অনুদৈর্ঘ্য এবং ট্রান্সভার্স স্ট্রেচিংয়ের মধ্যে মিথস্ক্রিয়া তার নিজস্ব পরীক্ষা-নিরীক্ষার দাবি রাখে — আমাদের বিশ্লেষণ অনুদৈর্ঘ্য এবং তির্যক প্রসারিত অভিন্নতা এবং নির্ভুলতা সাধারণ ব্যর্থতার মোড কভার করে।
| প্যারামিটার | সহনশীলতা | অ্যাকশন থ্রেশহোল্ড |
|---|---|---|
| সেটপয়েন্ট থেকে অনুপাতের বিচ্যুতি আঁকুন | 1% এর মধ্যে | ড্রাইভ এনকোডার পুনরায় ক্যালিব্রেট করুন |
| সংলগ্ন স্টেশনগুলির মধ্যে গতির পার্থক্য | 2% এর মধ্যে | গিয়ারবক্স, কাপলিং এবং ড্রাইভ চেইন পরিদর্শন করুন |
| ট্রান্সভার্স বনাম অনুদৈর্ঘ্য আউটপুট অমিল | 1.5% এর মধ্যে | চেইন গতি সেটপয়েন্ট পুনরায় গণনা করুন |
চার্টটি একটি সাধারণ সংশোধন দেখায়: প্রস্থ জুড়ে 65 এবং 78 kN/m এর মধ্যে ছড়িয়ে ছিটিয়ে থাকা প্রসার্য মানগুলি 82-84 kN/m-এ স্পীডের অমিল স্থির হওয়ার পরে শক্ত করা হয়েছে।
পুরানো বা সংস্কার করা লাইনে, স্ট্রেচিং স্টেশনগুলির যান্ত্রিক সহনশীলতা খুব শিথিল হতে পারে আপনি সেগুলিকে যতই ভালভাবে সুর করুন না কেন। প্রক্রিয়াটির জন্য নির্মিত একটি লাইন, যেমন অক্ষীয় টেনসিল জিওগ্রিড প্রোডাকশন লাইন, নকশার পর থেকে ড্রাইভ এবং স্ট্রেচিং বিভাগগুলির সাথে মেলে।
 মিলিত স্ট্রেচিং সেকশন সহ ইউনিএক্সিয়াল টেনসাইল জিওগ্রিড প্রোডাকশন লাইন এই প্রোডাকশন লাইনটি ডিজাইন থেকে শুরু করে ড্রাইভ এবং স্ট্রেচিং স্টেশনগুলিকে একীভূত করে, পুরানো বা সংস্কার করা লাইনে অসমতা কমাতে সাহায্য করে। এটি প্রাসঙ্গিক যখন যান্ত্রিক সহনশীলতা শীটের গুণমানকে সীমাবদ্ধ করে। পণ্য দেখুন →
ধাপ 4: কাঁচামাল এবং ফিডের পরিবর্তনশীলতা বাতিল করুন
এক্সট্রুডার যা সরবরাহ করে তা স্ট্রেচারটি প্রশস্ত করে। যদি গলিত প্রবাহ সূচক রজন ব্যাচের মধ্যে পরিবর্তিত হয়, যদি রিগ্রিন্ড ফিডের একটি বড় অংশ তৈরি করে, বা যদি ক্রমাগতভাবে আর্দ্রতা অপসারণ না করা হয়, তাহলে শীটের স্থানীয় বেধ এবং গলিত শক্তির পরিবর্তন হয় — এবং স্ট্রেচিং সেই ছোট পরিবর্তনগুলিকে দৃশ্যমান অসমতায় পরিণত করে।
- রেগ্রিন্ড অনুপাত স্থিতিশীল এবং স্ক্রীনিং রাখুন; 20-30% হল একটি সাধারণ অপারেটিং সিলিং।
- শুষ্ক হাইগ্রোস্কোপিক উপাদান ধারাবাহিকভাবে; আর্দ্রতা স্পাইক অপ্রত্যাশিতভাবে আঁকা আচরণ পরিবর্তন করে।
- প্রতি ব্যাচের ইনকামিং রজন MFI পরীক্ষা করুন এবং MFI স্প্রেড আপনার স্পেসিফিকেশন ছাড়িয়ে গেলে আলাদা লট করুন।
- এক্সট্রুডার স্ক্রু গতি এবং গলে তাপমাত্রা দেখুন; স্পন্দিত আউটপুট পর্যায়ক্রমিক পুরুত্বের ব্যান্ড তৈরি করে যা স্ট্রেচিং বড় করে।
কাঁচামালের সমস্যাগুলি প্রায়শই মেশিনের সমস্যা হিসাবে মাস্করাড করে কারণ সেগুলি একই লক্ষণগুলিতে উপস্থিত হয়। এই কারণেই আপনি রোলার প্রতিস্থাপন বা গতি পরিবর্তন করা শুরু করার আগে উপাদান চেকগুলি অনুক্রমের অন্তর্গত।
একটি ক্ষেত্র-পরীক্ষিত সমস্যা সমাধানের ক্রম
ইনস্টলেশন জুড়ে, অমসৃণ প্রসারিত মূল কারণগুলি মোটামুটিভাবে নীচে দেখানো হিসাবে বিতরণ করে। আপনার তদন্তকে অগ্রাধিকার দিতে এটি ব্যবহার করুন, পরিমাপ এড়িয়ে যাওয়ার জন্য নয়।
- তাপীয় অভিন্নতা - 45%
- টান এবং সারিবদ্ধতা - 25%
- অঙ্কন অনুপাত এবং গতি - 20%
- কাঁচামাল ফিড - 10%
তারপরে একটি সময়ে একটি পরিবর্তনশীল পরিবর্তন করে এই ক্রমে ক্রমটি চালান:
- HMI থেকে প্রকৃত গতি, আঁকুন অনুপাত এবং তাপমাত্রা রেকর্ড করুন; শেষ পরিচিত-ভাল প্রক্রিয়া সেটআপের সাথে তুলনা করুন।
- স্ট্রেচিং এন্ট্রিতে প্রস্থ জুড়ে পাঁচটি অবস্থানে ওয়েব তাপমাত্রা পরিমাপ করুন; 3 ডিগ্রি সেলসিয়াসের উপরে যে কোনও গ্রেডিয়েন্ট অনুসন্ধান করুন।
- প্রি-স্ট্রেচ এবং স্ট্রেচিং রোলারগুলিতে নিপ প্রেসার এবং রোলার লেভেলিং পরীক্ষা করুন।
- ক্রীল বা unwind স্ট্যান্ড এ পৃথক শেষ টান পরিমাপ; তার প্রতিবেশীদের উপরে 5% এর বেশি যেকোনো প্রান্তের পতাকা।
- একটি পূর্ণ-প্রস্থ নমুনা নিন এবং পাঁচটি অবস্থানে প্রসার্য শক্তি, প্রসারণ এবং অ্যাপারচারের মাত্রা পরীক্ষা করুন।
- শুধুমাত্র একটি পরিবর্তনশীল পরিবর্তন করুন — তাপমাত্রা এবং অনুপাত একসঙ্গে নয় — তারপর পরবর্তী সমন্বয়ের আগে পুনরায় পরীক্ষা করুন।
- একটি খারাপ নমুনায় অভিনয় না করে ক্রমান্বয়ে প্রবাহ খুঁজে পেতে আগের দশটি রোলের সাথে ফলাফলের তুলনা করুন।
রিয়েল টেনসিল ডেটা দিয়ে ফিক্সটি যাচাই করুন
অসম স্ট্রেচিং তখনই ঠিক করা হয় যখন রিপোর্ট তাই বলে। জিওগ্রিডের জন্য একটি ব্যবহারিক গ্রহণযোগ্যতা নিয়ম হল প্রস্থ জুড়ে পাঁচটি টেস্ট পজিশন জুড়ে গড়ের ±10% এর মধ্যে প্রসার্য শক্তির তারতম্য, একই ব্যান্ডের ভিতরে বিরতিতে প্রসারিত হওয়া। উচ্চ-কর্মক্ষমতা শক্তিবৃদ্ধি বৈশিষ্ট্য প্রায়ই ±5% ধরে।
| প্যারামিটার | গ্রহণযোগ্যতা সীমা | পরীক্ষা বিন্যাস |
|---|---|---|
| প্রস্থ জুড়ে প্রসার্য শক্তির তারতম্য | গড়ের ±10% এর মধ্যে | 5 অবস্থান: প্রান্ত, কোয়ার্টার পয়েন্ট, কেন্দ্র |
| বিরতি প্রকরণ এ প্রলম্বন | গড়ের ±10% এর মধ্যে | একই ৫টি পদ |
| অ্যাপারচার তির্যক বিচ্যুতি | লক্ষ্যমাত্রার 3% এর মধ্যে | রোল জুড়ে নমুনা 10টি অ্যাপারচার |
| বেধ বৈচিত্র্য | ৫% এর মধ্যে of average | 5টি অবস্থানে মাইক্রোমিটার |
এটি টেনসিল পরীক্ষককে একটি উত্পাদন সরঞ্জাম করে তোলে, একটি ল্যাব চিন্তাভাবনা নয়। রেকর্ড করা মাল্টি-পয়েন্ট ফলাফল সহ একটি ডেডিকেটেড জিওটেক্সটাইল শক্তি মেশিন আপনাকে গ্রাহকদের জন্য মেরামত, শিফট তুলনা এবং নথির ব্যাচের গুণমান নিশ্চিত করতে ডেটা দেয়।
 মাল্টি-পয়েন্ট রেকর্ডিং এবং কম্পিউটার নিয়ন্ত্রণ সহ জিওটেক্সটাইল শক্তি মেশিন এই প্রসার্য পরীক্ষক মাল্টি-পয়েন্ট ফলাফল এবং গতিশীল বক্ররেখা রেকর্ড করে, এটি মেরামত যাচাইকরণ এবং ব্যাচের গুণমান নথিভুক্ত করার জন্য একটি ব্যবহারিক উত্পাদন সরঞ্জাম তৈরি করে। এর উচ্চ-নির্ভুল সেন্সর সামঞ্জস্যপূর্ণ পরিমাপ সমর্থন করে। পণ্য দেখুন →
এছাড়াও অ্যাপারচার জ্যামিতি ট্র্যাক করুন: রোল জুড়ে অ্যাপারচারের একটি নমুনার তির্যক দৈর্ঘ্য পরিমাপ করুন। যদি তির্যকগুলি লক্ষ্য থেকে কয়েক শতাংশের বেশি বিচ্যুত হয়, শক্তি সংখ্যা অতিক্রম করলেও প্রসারিত অসম থেকে যায়।
প্রতিরোধ: লাইন ডিজাইন এবং রক্ষণাবেক্ষণের অভ্যাস
প্রতিরোধ বীট সমস্যা সমাধান. মাল্টি-জোন পিআইডি তাপমাত্রা নিয়ন্ত্রণের লাইন, প্রতিটি রোলারের প্রান্তে স্বাধীন নিপ চাপ সামঞ্জস্য, নির্ভুল-গ্রাউন্ড রোলার এবং সিঙ্ক্রোনাইজড ড্রাইভগুলি খুব কমই প্রথম স্থানে অসম স্ট্রেচিং বিকাশ করে। এই বৈশিষ্ট্যগুলি হল একটি লাইনের মধ্যে পার্থক্য যা ক্রমাগত বেবিসিটিং প্রয়োজন এবং একটি যে রোলের পরে প্রোফাইল রোল ধরে রাখে।
রক্ষণাবেক্ষণের অভ্যাসগুলি সমানভাবে গুরুত্বপূর্ণ: মাসিক অ্যালাইনমেন্ট চেক, বছরে অন্তত দুবার ক্যালিব্রেটেড তাপমাত্রা সেন্সর এবং বিয়ারিং নয়েজ বা নিপ গেজ ড্রিফটের প্রতি অবিলম্বে মনোযোগ। রোলার, চেইন এবং ক্লিপগুলি যা স্ট্রেচিং জোনের মধ্য দিয়ে ওয়েবকে বহন করে তা হল লাইনের যান্ত্রিক হৃদয়।
যখন স্ট্রেচিং বিভাগগুলিকে ইন্টিগ্রেটেড সিস্টেম হিসাবে তৈরি করা হয়, তখন প্রথম রোল তৈরি হওয়ার আগে অসম স্ট্রেচিংয়ের মতো সমস্যাগুলি ডিজাইন করা হয়। জিয়াংসু সাইড মেশিনারি থেকে দ্বিমুখী জিওগ্রিড প্রোডাকশন লাইন হল একটি উদাহরণ — হিটিং, স্ট্রেচিং এবং ড্রাইভ বিভাগগুলি প্রোডাকশন মেঝেতে একসাথে প্যাচ করার পরিবর্তে ডিজাইনের সময় মিলিত হয়।
 ইন্টিগ্রেটেড হিটিং এবং স্ট্রেচিং সহ দ্বিমুখী জিওগ্রিড উত্পাদন লাইন এই লাইনটি একটি সমন্বিত সিস্টেম হিসাবে হিটিং, স্ট্রেচিং এবং ড্রাইভ বিভাগগুলির সাথে মেলে, উত্পাদনের আগে অসম প্রসারিত সমস্যাগুলি হ্রাস করে। এর ডিজাইনে একটি ট্রান্সভার্স স্ট্রেচিং ওভেন এবং বিশেষ ফিক্সচার রয়েছে। পণ্য দেখুন →
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
জিওগ্রিড স্ট্রেচিং অসম হয়ে গেলে প্রথমে কী পরীক্ষা করা উচিত?
হিটার সেটপয়েন্টগুলিতে বিশ্বাস না করে স্ট্রেচিং এন্ট্রিতে ওয়েব জুড়ে তাপমাত্রার প্রোফাইল পরিমাপ করুন। প্রস্থ জুড়ে 3-5°C এর উপরে তাপমাত্রা গ্রেডিয়েন্টগুলি সবচেয়ে সাধারণ মূল কারণ এবং ড্র অনুপাত বা গতি স্পর্শ করার আগে এটি নির্মূল করা উচিত।
প্রস্থ জুড়ে কত প্রসার্য শক্তির তারতম্য গ্রহণযোগ্য?
বেশিরভাগ ভৌগোলিক বৈশিষ্ট্যের জন্য, পাঁচটি পরীক্ষার অবস্থান জুড়ে গড় প্রসার্য শক্তির ±10% একটি ব্যবহারিক সীমা। উচ্চ-পারফরম্যান্স রিইনফোর্সমেন্ট প্রজেক্টের জন্য প্রায়ই ±5% প্রয়োজন হয়।
আমি প্রথমে তাপমাত্রা সামঞ্জস্য বা অনুপাত আঁকা উচিত?
প্রথমে তাপমাত্রা। পলিমার ড্র আচরণ অত্যন্ত তাপমাত্রা-সংবেদনশীল, তাই একটি 3°C কোল্ড স্ট্রীক একটি ছোট অনুপাত সমন্বয়ের চেয়ে স্থানীয় প্রসারণকে পরিবর্তন করে। তাপীয় ভারসাম্যহীনতা থাকাকালীন অনুপাত পরিবর্তন করা সাধারণত আসল কারণটিকে মুখোশ করে।
কেন আমার জিওগ্রিডের প্রান্তগুলি সবসময় কেন্দ্রের চেয়ে পাতলা হয়?
প্রান্ত পাতলা হওয়া সাধারণত অনুদৈর্ঘ্য প্রসারণের সময় প্রান্তে দ্রুত শীতল বা উচ্চ স্থানীয় উত্তেজনা নির্দেশ করে, কখনও কখনও প্রকৃত প্রান্ত তাপমাত্রার জন্য খুব আক্রমনাত্মক ড্র অনুপাতের সাথে মিলিত হয়। প্রান্ত হিটার আউটপুট, প্রান্ত শীতল বায়ু, এবং প্রান্ত নিপ চাপ পরীক্ষা করুন.
অসম স্ট্রেচিং কি ক্ষেত্রে দীর্ঘমেয়াদী জিওগ্রিড কর্মক্ষমতা প্রভাবিত করতে পারে?
হ্যাঁ। নিম্ন-প্রসারিত অঞ্চলগুলি টেকসই লোডের অধীনে নিম্ন আণবিক অভিযোজন এবং দুর্বল ক্রীপ প্রতিরোধ ক্ষমতা বজায় রাখে; অতিরিক্ত প্রসারিত অঞ্চলগুলি ভঙ্গুর হয়ে যায় এবং পরিচালনার সময় সহজেই ক্ষতি হয়। অনিয়মিত অ্যাপারচার জ্যামিতি মাটির ইন্টারলক এবং ওভারল্যাপ স্প্লিসিংকে কম অনুমানযোগ্য করে তোলে।
নীচের লাইন: পরিমাপ করুন, সামঞ্জস্য করুন, যাচাই করুন
আপনি যখন পরিমাপের সাথে অনুমান প্রতিস্থাপন করেন তখন জিওগ্রিড উৎপাদনে অসম স্ট্রেচিং সমাধানযোগ্য। থার্মাল প্রোফাইল, টেনশন ব্যালেন্স, ড্র রেশিও এবং স্পিড ম্যাচিং, এবং কাঁচামালের সামঞ্জস্য আপনার সাথে দেখা প্রায় প্রতিটি ক্ষেত্রেই কভার করে। একটি যাচাইকরণ রুটিন তৈরি করুন, রেকর্ড রাখুন এবং অপারেটরদের টেনসিল রিপোর্ট পড়ার জন্য ট্রেনিং দিন যতটা তারা লাইন ডিসপ্লে পড়ে।