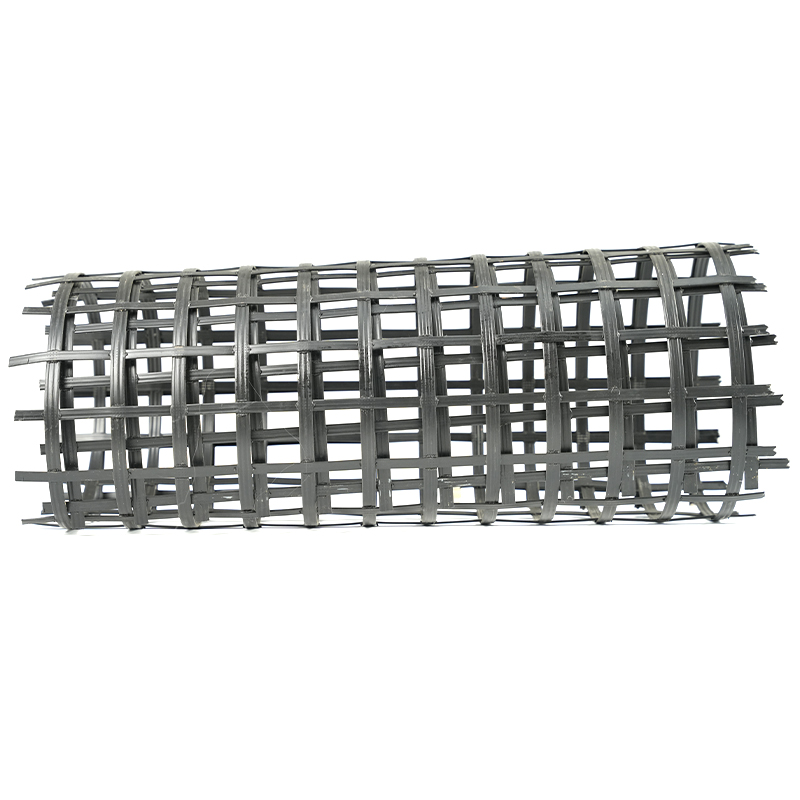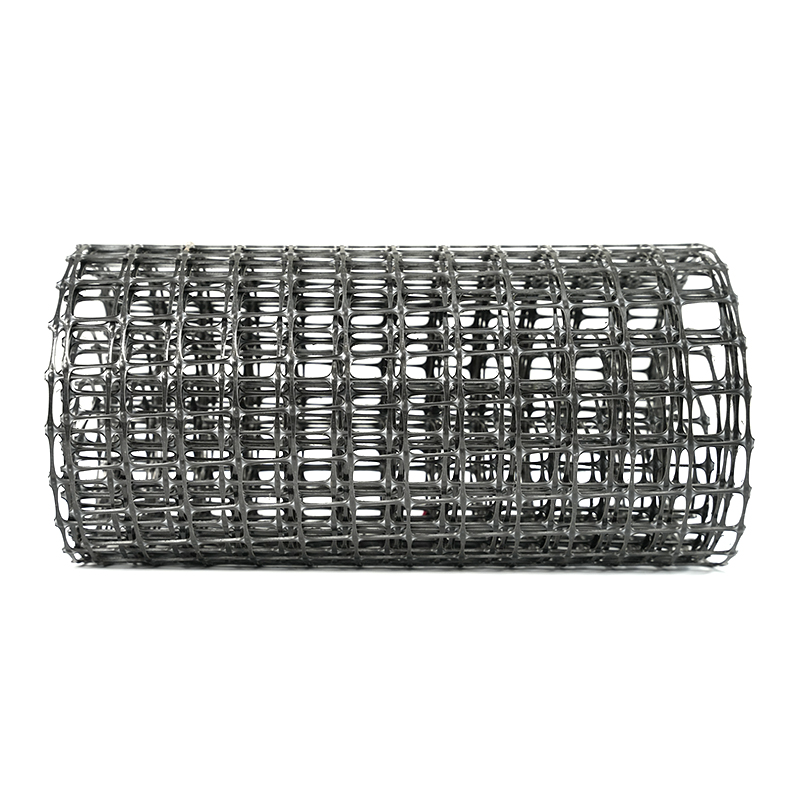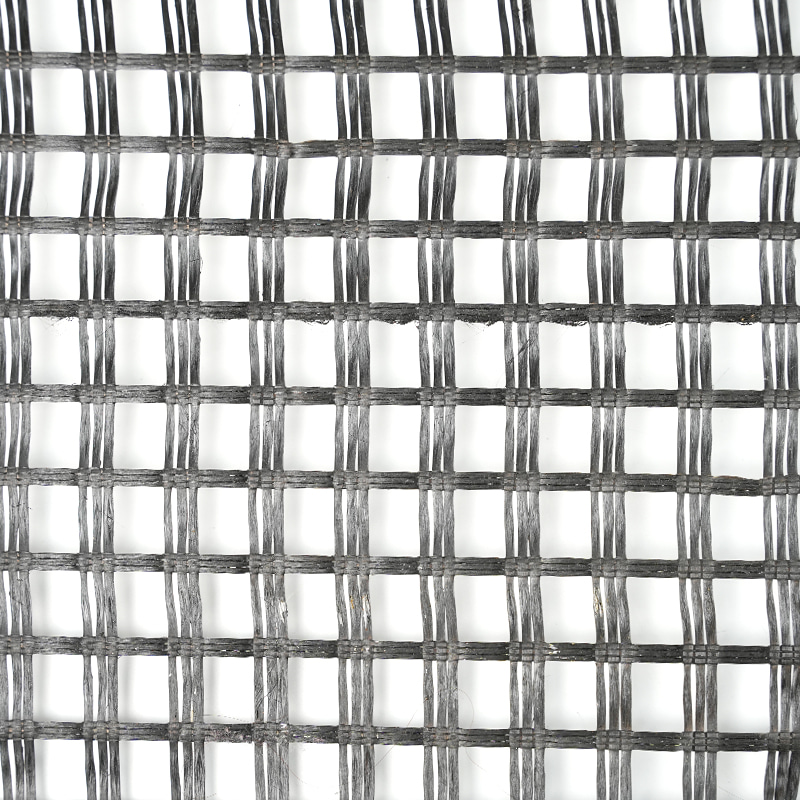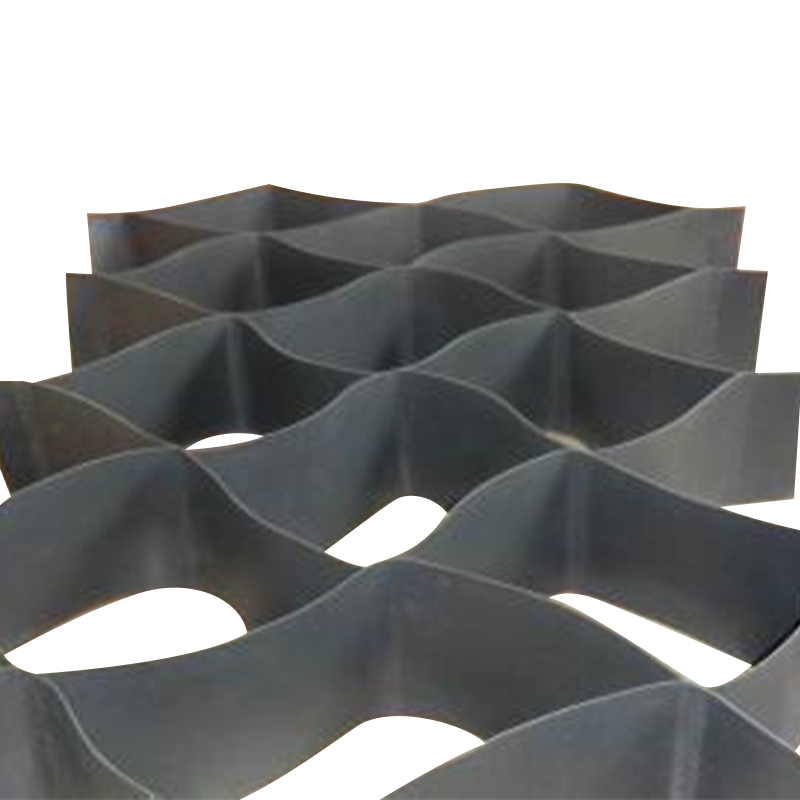

ইউনিএক্সিয়াল এইচডিপিই জিওগ্রিডের দুটি রোল একই এক্সট্রুডার ছেড়ে যেতে পারে, একই পাঞ্চ প্যাটার্ন বহন করতে পারে এবং এখনও প্রসার্য শক্তিতে অনেক দূরে পরীক্ষা করতে পারে। রজন অভিন্ন এবং টুলিং অভিন্ন, তবুও একটি রোল স্বাচ্ছন্দ্যে তার গ্রেড পূরণ করে এবং অন্যটি করে না। প্রায়শই না, পরিবর্তনশীল পরিবর্তনশীল হল স্ট্রেচিং ওভেনে প্রয়োগ করা ড্র অনুপাত। ড্র রেশিও কীভাবে ভূগোল শক্তি এবং অ্যাপারচারের আকারকে প্রভাবিত করে তার সংক্ষিপ্ত উত্তর হল: ড্র অনুপাত হল সবচেয়ে শক্তিশালী একক লিভার যা একজন প্রযোজকের উভয় বৈশিষ্ট্যের উপরে থাকে। এটিকে উত্থাপন করা পলিমার অণুগুলিকে পাঁজরের মধ্যে সারিবদ্ধ করে এবং প্রসার্য শক্তিকে তীব্রভাবে চালিত করে, যতক্ষণ না লাভগুলি সমতল হয় এবং গ্রিড ভঙ্গুর হয়ে যায়। প্রসারিত প্রতিটি অতিরিক্ত শতাংশ শারীরিকভাবে খোলার অংশকে বড় করে এবং পাঁজরগুলিকে পাতলা করে যা ইনস্টলেশনে বেঁচে থাকতে হবে। সেই নম্বরটি সঠিকভাবে সেট করা এবং রোলের পর এটিকে স্থিতিশীল রাখা, হতাশাজনক থেকে একটি নির্ভরযোগ্য গ্রেডকে আলাদা করে।
ড্র অনুপাত আসলে কি বোঝায়
অঙ্কন অনুপাত হল একটি স্ট্রেচিং ইউনিট ছেড়ে শীটের দৈর্ঘ্য এবং এটিতে প্রবেশ করা দৈর্ঘ্যের মধ্যে অনুপাত। একটি খোঁচা এবং টানা লাইনে, পলিমার শীটটি সমতলভাবে বের করা হয়, গর্তগুলি একটি নির্দিষ্ট প্যাটার্নে খোঁচা হয় এবং শীটটিকে উত্তপ্ত ওভেনের মাধ্যমে ক্রমশ উচ্চ গতিতে চলমান রোল ট্রেনের মাধ্যমে টেনে নেওয়া হয়। গতির পার্থক্য হল ড্র অনুপাত, এবং এটি সেই বিন্দু যেখানে উপাদানটির চূড়ান্ত চরিত্র নির্ধারণ করা হয়।
সঠিক সংখ্যাটি পণ্য-নির্দিষ্ট। ইউনিঅ্যাক্সিয়াল এইচডিপিই জিওগ্রিড, যা শুধুমাত্র এক দিকে প্রসারিত হয়, সাধারণত মোট ছয় থেকে নয় বার অঞ্চলে আঁকা হয়। দ্বিঅক্ষীয় পলিপ্রোপিলিন জিওগ্রিড দুটি দিকে প্রসারিত হয়, প্রথমে মেশিনের দিক এবং তারপরে ট্রান্সভার্স, এবং সাধারণত প্রতি দিক থেকে প্রায় চার থেকে ছয় বার নিম্ন অনুপাতে চলে। আধুনিক লাইনগুলি খুব কমই একক ধাপে প্রসারিত প্রয়োগ করে; টোটালটি বেশ কয়েকটি ধাপে বিভক্ত, এবং একটি চূড়ান্ত তাপ-সেটিং পর্যায় ভিত্তিক কাঠামোটিকে একটি স্থিতিশীল আকারে শিথিল করতে দেয়। আপনি যদি দেখতে চান যেখানে ওভেন এবং রোল ট্রেনগুলি বিস্তৃত ক্রমানুসারে বসে, geogrid উত্পাদন লাইন প্রক্রিয়া প্রবাহ পৃষ্ঠাটি সম্পূর্ণ চেইনের মধ্য দিয়ে চলে।
ড্র অনুপাত কীভাবে প্রসার্য শক্তি তৈরি করে
স্ট্রেচিং পলিমারকে এমনভাবে পরিবর্তন করে যে প্রক্রিয়ায় অন্য কিছুই পারে না। অঙ্কন করার আগে, শীটের চেইনগুলি কুণ্ডলিত এবং এলোমেলোভাবে সাজানো হয়, তাই লোডের নীচে একটি পাঁজর আণবিক স্লিপের মাধ্যমে ব্যর্থ হয়। শীটটি আঁকার সাথে সাথে, সেই চেইনগুলি পাঁজরের অক্ষ বরাবর উন্মোচিত হয় এবং সারিবদ্ধ হয় এবং টেনসিল লোডটি তার পরিবর্তে ওরিয়েন্টেড চেইন দ্বারা বহন করা হয়। শক্তি দ্রুত আরোহণ.
লাভগুলি রৈখিক থাকে না। বক্ররেখাটি প্রারম্ভিক এবং মধ্যম ড্র সীমার মধ্য দিয়ে খাড়াভাবে উঠে যায়, তারপরে অর্জনযোগ্য অভিযোজন পরিপূর্ণ হওয়ার সাথে সাথে সমতল হয়, যখন বিরতিতে দীর্ঘতা পুরো পথে পড়ে থাকে। এই সংমিশ্রণটি ঠিক যা মাটির শক্তিবৃদ্ধি চায়, কারণ কম ফলন বৃদ্ধির সাথে উচ্চ শক্তি একটি শক্ত, অনুমানযোগ্য পাঁজর দেয়। কিন্তু পরিকল্পিত জানালার পাশ দিয়ে ঠেলে খুব কম অবশিষ্ট নমনীয়তা ছেড়ে যায় এবং প্রসারিত করার পরিবর্তে ইনস্টলেশনের চাপে পাঁজর ফাটল। তাপ সেটিং ড্রয়ের মতোই গুরুত্বপূর্ণ: একটি সঠিকভাবে অ্যানিলড ওরিয়েন্টেড স্ট্রাকচার টেকসই লোডের অধীনে তার শক্তিকে আরও ভালভাবে ধরে রাখে, যেখানে অবশিষ্ট স্ট্রেস লক ইন করা একটি অতিরিক্ত টানা শীট একটি স্বল্পমেয়াদী পরীক্ষায় শক্তিশালী দেখায় এবং এখনও দরিদ্র দীর্ঘমেয়াদী বাজি হতে পারে।
সেই বক্ররেখাকে ধারাবাহিকভাবে আঘাত করা, পর্যায় পর্যায়, ঠিক কিসের জন্য একটি অক্ষীয় প্রসার্য জিওগ্রিড উৎপাদন লাইন তৈরি করা হয়েছে।
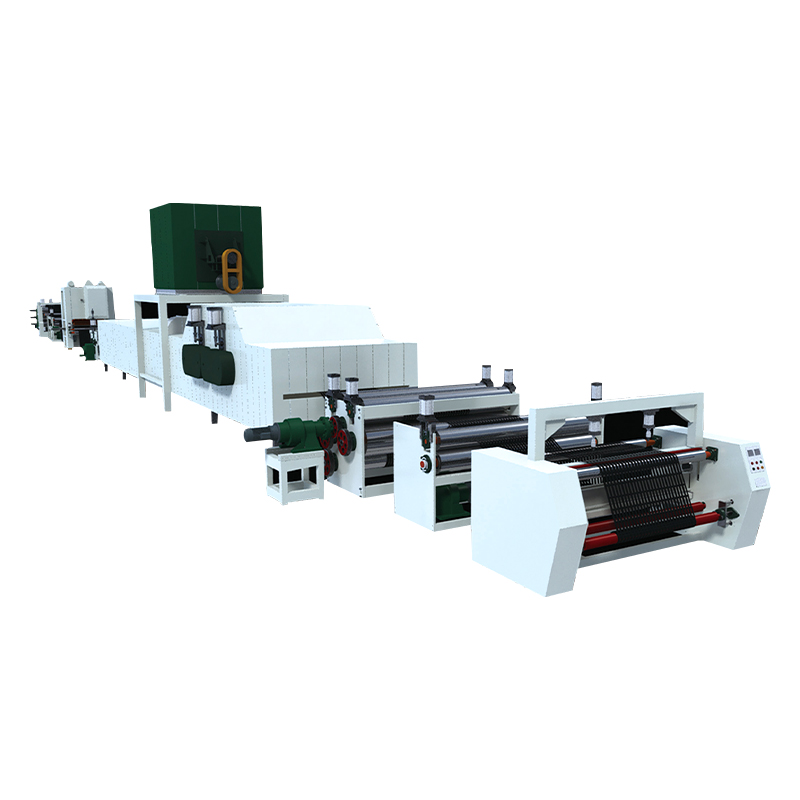 ইউনিএক্সিয়াল টেনসাইল জিওগ্রিড প্রোডাকশন লাইন চূড়ান্ত অ্যাপারচার জ্যামিতি এবং পাঁজরের মাত্রা পৌঁছানোর জন্য এই লাইনটি পাঞ্চ করা HDPE শীটকে এক দিকে প্রসারিত করে। এটি প্রস্তুতকারকদের জন্য উপযুক্ত যারা সহনশীলতার মধ্যে সমাপ্ত জিওগ্রিড খোলা রাখার জন্য পর্যায় পর্যায় ধারাবাহিকভাবে ড্র অনুপাত প্রয়োজন। পণ্য দেখুন →
কিভাবে ড্র অনুপাত অ্যাপারচারের আকার এবং পাঁজরের প্রস্থ সেট করে
অ্যাপারচার আকার একটি বিনামূল্যে স্টাইলিং পছন্দ নয়. একটি প্রসারিত গ্রিডে, সমাপ্ত খোলার অঙ্কন অনুপাত দ্বারা গুণিত পাঞ্চ প্যাটার্নের পাটিগণিত। শীটটিকে মেশিনের দিক বরাবর প্রসারিত করুন এবং প্রতিটি খোলা তার চূড়ান্ত স্লট আকারে লম্বা হয় যখন শীটটি তার প্রস্থ জুড়ে সরু হয়ে যায়, তাই খোলার মধ্যবর্তী পাঁজরগুলি একই সময়ে পাতলা হয়ে যায়। ড্র অনুপাত পরিবর্তন করুন এবং আপনি বিতরণ করা জ্যামিতি পরিবর্তন করুন, এমনকি অভিন্ন টুলিং সহ।
সেই জ্যামিতি প্রকৃত ইঞ্জিনিয়ারিং ওজন বহন করে। মাটি-ভৌগোলিক মিথস্ক্রিয়া অধ্যয়ন ধারাবাহিকভাবে দেখায় যে আন্তঃলক নির্ভর করে আশেপাশের কণার সাথে অ্যাপারচারের আকার কতটা ভালোভাবে মেলে তার উপর; রেলওয়ে ব্যালাস্ট রিইনফোর্সমেন্টের উপর গবেষণা, উদাহরণস্বরূপ, নামমাত্র মোট আকারের প্রায় 1.4 গুণ একটি অ্যাপারচার নির্দেশ করে। খুব ছোট খোলা জায়গাগুলি যথাযথ ইন্টারলককে বাধা দেয় এবং বিক্ষিপ্ত, অবিশ্বস্ত পরীক্ষার ফলাফল দেয়, যখন খুব বড় খোলাগুলি পূরণের সংস্পর্শে কম পাঁজর ছেড়ে দেয় এবং জংশনগুলির উপর আরও বেশি বোঝা চাপিয়ে দেয়। পাঁজরের প্রস্থ তার নিজের অধিকারে গুরুত্বপূর্ণ, কারণ প্রশস্ত পাঁজরগুলি একটি গ্রিডকে তীক্ষ্ণ সামগ্রিক এবং ইনস্টলেশনের সময় মেশিন ট্র্যাফিক টিকে থাকতে সাহায্য করে। সংক্ষেপে, ড্র অনুপাত সিদ্ধান্ত নেয় যে সমাপ্ত জ্যামিতি, আপনি যে ধরনের পণ্যে পরিদর্শন করতে পারেন যেমন আমাদের একমুখী প্রসারিত প্লাস্টিক জিওগ্রিড, ভরাটের মধ্যে লক করা বা কেবল এটিতে ভাসছে।
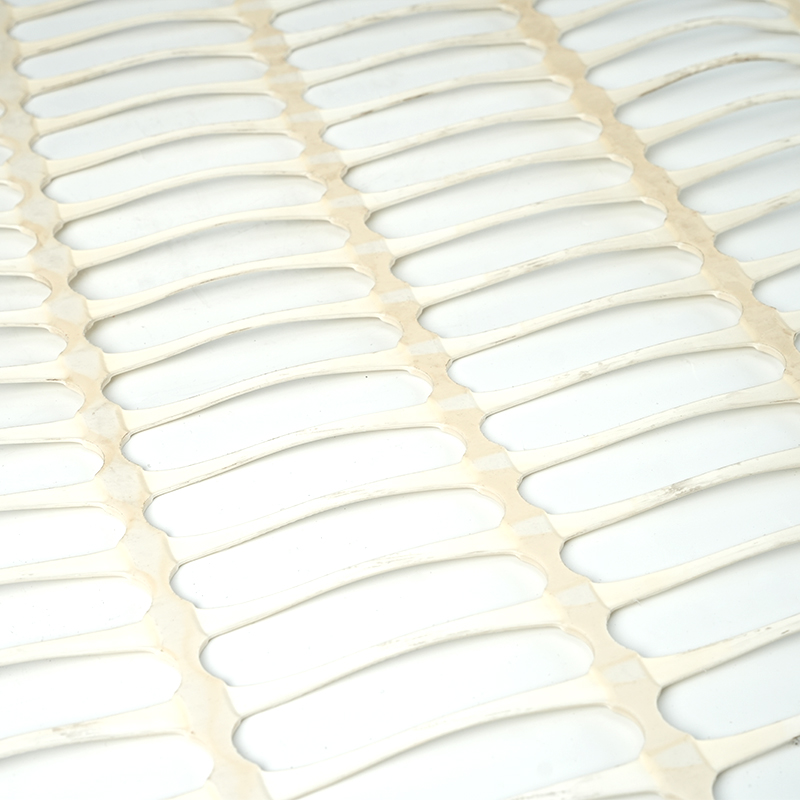 একমুখী প্রসারিত প্লাস্টিক জিওগ্রিড একটি সমাপ্ত অক্ষীয় জিওগ্রিড যার অ্যাপারচারের আকার, পাঁজরের প্রস্থ এবং সংযোগের গুণমান আশেপাশের ভরাটের সাথে ইন্টারলক নির্ধারণ করে। সহনশীলতার বিরুদ্ধে এর বিতরণ করা জ্যামিতি পরীক্ষা করা দেখায় যে অঙ্কন-অনুপাত প্রক্রিয়াটি নির্ভরযোগ্য মাটি শক্তিবৃদ্ধি কার্যক্ষমতা অর্জন করেছে কিনা। পণ্য দেখুন →
ওয়ার্কিং উইন্ডোতে বসবাস
আন্ডার-ড্রয়িং এবং ওভার-ড্রইং-এর মধ্যে একটি নিয়ন্ত্রিত জানালা থাকে যেখানে শক্তি, প্রসারণ, অ্যাপারচার সহনশীলতা এবং সংযোগের গুণমান সব একই সময়ে স্পেসিফিকেশনের ভিতরে অবস্থান করে। নীচের সারণীটি সংক্ষিপ্ত করে যে একই পাঞ্চড শীট দুটি চরমে এবং সেই উইন্ডোটির ভিতরে কীভাবে আচরণ করে।
| দৃষ্টিভঙ্গি | অনুপাত আঁকুন too low | নিয়ন্ত্রিত কাজের উইন্ডো | অনুপাত আঁকুন too high |
|---|---|---|---|
| প্রসার্য শক্তি | নিম্নমুখী পাঁজর; শক্তি গ্রেড সম্ভাব্য নীচে ভাল বসে | ধারাবাহিক পরীক্ষার ফলাফল সহ গ্রেড শক্তি অর্জন | বিস্তৃত রোল-টু-রোল স্ক্যাটার সহ সর্বোচ্চ শক্তি সম্ভব কিন্তু ভঙ্গুর |
| প্রসারণ | উচ্চ অবশিষ্ট প্রসারণ; পাঁজর লোড অধীনে বিকৃত রাখা | ইনস্টলেশনের জন্য যথেষ্ট অবশিষ্ট নমনীয়তা সহ কম ফলন প্রসারণ | খুব কম প্রসারণ; পাঁজর প্রসারিত করার পরিবর্তে ফাটল |
| অ্যাপারচারের আকার | খোলা ছোট থাকে; মোটা সমষ্টির সাথে দুর্বল ইন্টারলক | ওপেনিংগুলি লক্ষ্য পূরণ বা ব্যালাস্ট গ্রেডেশনের সাথে মিলেছে | পাঁজরগুলি সরু হয়ে যায় এবং খোলা অংশগুলি সহনশীলতার বাইরে চলে যায় |
| নোড এবং জংশন | নোডগুলি পুরু এবং নিম্নমুখী থাকে | নোড পরিষ্কারভাবে সেট এবং জংশন শক্তি বহন | রিব-নোড ট্রানজিশনে নোডের বিকৃতি এবং বিভাজন |
| দীর্ঘমেয়াদী আচরণ | টেকসই লোড অধীনে আরো হামাগুড়ি | লতা নিয়ন্ত্রণের জন্য অভিযোজন এবং তাপ সেটিং সুষম | অবশিষ্ট চাপ লক ইন; উচ্চ দীর্ঘমেয়াদী ঝুঁকি |
কি ড্র অনুপাত নিয়ন্ত্রণ করে না
এটি সুবিধাজনক হবে যদি ড্র অনুপাত পুরো গল্প হয়, তবে এটি অন্য তিনটি সিদ্ধান্তের সাথে ফলাফল ভাগ করে। রজন গ্রেড নির্ধারণ করে যে উপাদানটি কতটা ওরিয়েন্টেশন গ্রহণ করতে পারে এবং এটি টেকসই লোডের অধীনে কীভাবে আচরণ করে। অ্যাপারচার এবং পাঁজরের জ্যামিতি নির্ধারণ করে কিভাবে গ্রিড মাটিকে জড়িত করে। নোড এবং জংশন গুণমান নির্ধারণ করে যে পাঁজরগুলি একসাথে বা পৃথকভাবে কাজ করে কিনা। সেই ভারসাম্যকে চিত্রিত করার একটি মোটামুটি উপায় নীচে দেখানো হয়েছে।
যেখানে ড্র অনুপাত নিয়ন্ত্রণ উত্পাদন লাইনে ঘটে
কারণ ড্র অনুপাত শুধুমাত্র রোল গতি এবং শীট তাপমাত্রার মধ্যে একটি সম্পর্ক হিসাবে বিদ্যমান, এটি সেখানেও যেখানে উত্পাদনের গুণমান জিতে বা হারানো হয়। তিনটি নিয়ন্ত্রণ পয়েন্ট নির্ধারণ করে যে লক্ষ্যটি একটি স্থিতিশীল পণ্যের বৈশিষ্ট্যে পরিণত হবে কিনা:
- ওভেনের তাপমাত্রার অভিন্নতা। একটি শীট যা অসমভাবে ঘাড়কে অসমভাবে গরম করে, তাই লাইনের গতি পুরোপুরি সিঙ্ক্রোনাইজ করা হলেও অ্যাপারচারের আকার এবং পাঁজরের বেধ প্রস্থ জুড়ে পরিবর্তিত হয়।
- রোল স্পিড সিঙ্ক্রোনাইজেশন। ড্র অনুপাত ক্রমাগত রোল ট্রেনের মধ্যে গতির অনুপাতের মতোই স্থিতিশীল; যেকোন প্রবাহ শক্তি এবং জ্যামিতিতে সরাসরি দেখায়।
- চূড়ান্ত পর্যায়ের পরে তাপ সেটিং। এটি ওরিয়েন্টেড কাঠামোকে স্থিতিশীল করে তাই ল্যাবরেটরিতে পরিমাপ করা শক্তি হল গ্রাহকরা আসলে যে শক্তি রাখে।
ক্রেতাদের জন্য, ব্যবহারিক পরিণতি হল ফিনিশড-গুড টেস্টিং অন্য কিছু করার আগে ড্র-অনুপাতের গুণমান প্রকাশ করে: বিবৃত সহনশীলতার বিপরীতে অ্যাপারচারের মাত্রা, পাঁজরের প্রস্থের সামঞ্জস্য, প্রসার্য শক্তি এবং প্রসারণ ISO 10319 বা ASTM D6637-এ পরীক্ষিত এবং জংশন দক্ষতা। দুটি দিকে প্রসারিত লাইনগুলি একটি দ্বিগুণ সিঙ্ক্রোনাইজেশন লোড বহন করে, যা একটি দ্বিমুখী জিওগ্রিড উত্পাদন লাইনের সংজ্ঞায়িত চ্যালেঞ্জ।
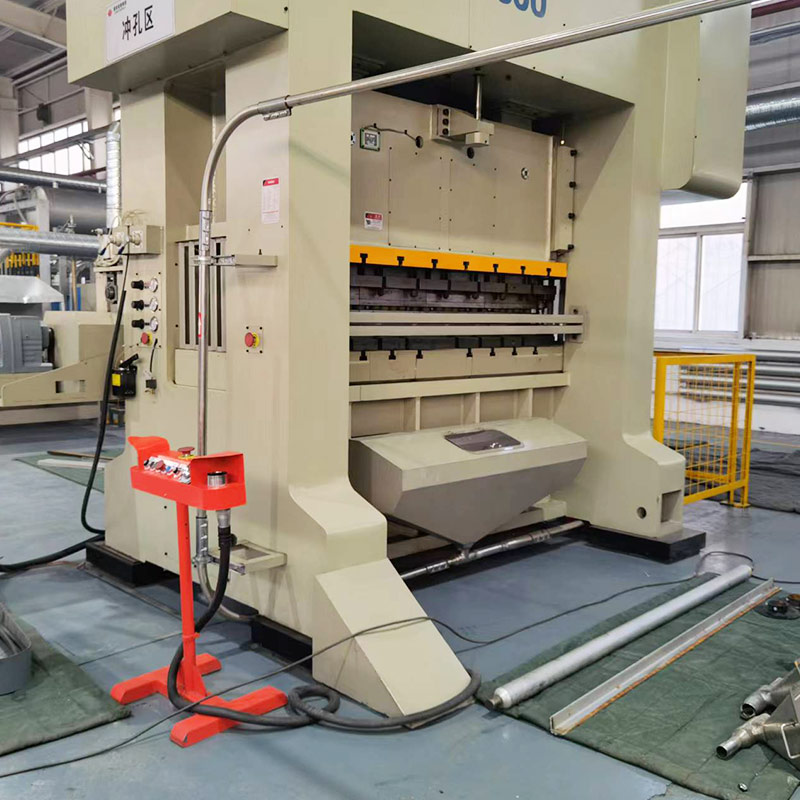 দ্বিমুখী জিওগ্রিড উৎপাদন লাইন এই লাইনটি পাঞ্চড শীটকে অনুদৈর্ঘ্য এবং অনুপ্রস্থ উভয় দিকে প্রসারিত করে, একটি ডবল সিঙ্ক্রোনাইজেশন লোড বহন করে। এটা প্রাসঙ্গিক যখন ফিনিশড-গুড টেস্টিং অবশ্যই দুই দিক জুড়ে শক্তি, প্রসারণ এবং অ্যাপারচারের সামঞ্জস্য নিশ্চিত করবে। পণ্য দেখুন →
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি উচ্চ ড্র অনুপাত সবসময় একটি শক্তিশালী জিওগ্রিড মানে?
না। শক্তি প্রথমে খাড়াভাবে বেড়ে যায় এবং তারপর চ্যাপ্টা হয়, যখন প্রসারণ ক্রমাগত হ্রাস পায়। ডিজাইন করা উইন্ডোর বাইরে আপনি ভঙ্গুর পাঁজর, বিকৃত নোড এবং বিস্তৃত রোল-টু-রোল স্ক্যাটারের দামে প্রান্তিক শক্তি কিনতে পারেন।
কিভাবে একটি পণ্য ডেটাশিটে আঁকা অনুপাত দেখায়?
পরোক্ষভাবে কিন্তু স্পষ্টভাবে। পাঁজরের প্রস্থ, সহনশীলতার সাথে অ্যাপারচারের মাত্রা, প্রসার্য শক্তি, সর্বাধিক লোডে প্রসারিত হওয়া এবং সংযোগের শক্তি সবই ড্র অনুপাতের সাথে চলে, তাই গ্রেডগুলির তুলনা করার সময় সেগুলি প্রথমে পড়তে হবে।
নতুন পাঞ্চ টুলিং ছাড়া অ্যাপারচারের আকার সামঞ্জস্য করা যেতে পারে?
শুধুমাত্র সীমার মধ্যে। ড্র অনুপাত বাড়ানো বা কমানো সমাপ্ত খোলার পরিবর্তন করে, কিন্তু একটি বড় পরিবর্তন পাঁজরকে পাতলা করে এবং প্রতিটি মাত্রাকে সহনশীলতা থেকে দূরে ঠেলে দেয়, তাই অর্থপূর্ণ অ্যাপারচার পরিবর্তনের জন্য সাধারণত একটি সংশোধিত পাঞ্চ প্যাটার্নেরও প্রয়োজন হয়।
আমি কোন পরীক্ষা গ্রহণের উপর জোর দেওয়া উচিত?
ISO 10319-এ প্রশস্ত-প্রস্থ প্রসার্য পরীক্ষা বা ASTM D6637-এ একক-পাঁজর পরীক্ষা, উল্লেখিত সহনশীলতার বিরুদ্ধে অ্যাপারচার পরিমাপ। একাধিক রোল জুড়ে সামঞ্জস্যপূর্ণ ফলাফল একাধিক চিত্তাকর্ষক সংখ্যা গুরুত্বপূর্ণ।
অঙ্কন অনুপাত যেখানে পলিমার বিজ্ঞান, মেশিন নিয়ন্ত্রণ এবং পণ্য জ্যামিতি একক সংখ্যায় মিলিত হয়। এর ওয়ার্কিং উইন্ডোতে রাখা, এটি সংমিশ্রণ শক্তিবৃদ্ধি প্রকল্পগুলিকে প্রকৃতপক্ষে প্রয়োজনীয় সরবরাহ করে: উচ্চ প্রসার্য শক্তি, কম ফলন প্রসারণ, পূরণের জন্য অ্যাপারচারের আকার, এবং পাঁজরগুলি যা ইনস্টলেশনে টিকে থাকে। আপনি যদি প্রোডাকশন লাইন বা ফিনিশড জিওগ্রিডগুলি ওজন করছেন এবং একটি লাইন কীভাবে তার ড্র অনুপাতকে স্থিতিশীল রাখে তা নিয়ে আলোচনা করতে চান, সরঞ্জাম এবং পণ্যের পরিসর আমাদের হোমপেজ শুরু করার জন্য একটি ব্যবহারিক জায়গা।